


Pergunte a uma oficina que dobra a barra isolada o que consome o orçamento de sucata, e a resposta raramente é rachaduras. É o caroço — uma bolha que sobe na parte interna da curva, bem onde o revestimento não tem para onde ir. Alguém usando PVC, PA12 ou barra de fita mica em umMáquina de dobra de barras barreirasjá viu. Esse volume revestido que dobra a barra coletora parece algo com que você deve conviver. Não é. O volume pode ser previsto, limitado pela geometria e finalizado com um passo de aquecimento controlado quando ainda está visível.

Por que a protuberância se forma
Quando uma barra se dobra, o cobre flui em direção ao interior do raio. Compactos de cobre felizmente. O revestimento não: PVC, PA12 e fita de mica não podem comprimir, então o cobre deslocado empurra o isolamento para fora e uma bolha se forma na face interna da curva.
Três fatores determinam o quão grande ela fica:
- Raio interno.Quanto mais apertado o raio, mais cobre é deslocado por milímetro de comprimento da barra.
- Rigidez e aderência do revestimento.PVC mal aderido se projeta mais livremente do que uma fita de mica bem colada.
- Temperatura da barra.Barras frias concentram o deslocamento em um ponto; Barras quentes espalham ao longo do revestimento.

Os Números Que Alcançamos
Na barra de PVC-mica, nosso padrão de produção é um volume de1,6 mm de lado único em curvas planase1,5 mm em curvas verticais. A tolerância da indústria comumente citada é de 4 mm no total em ambos os lados, então esses valores deixam margem real para o ajuste da montagem do cliente.
A geometria que te leva até lá é a mesma regra que aplicamos em cadaMáquina de dobra de barras barreiras: manter o raio interno emum vezes a largura da barraem curvas planas, eum vezes a espessura da barraem curvas verticais. Respeite o raio e o cobre deslocado se espalha ao longo da barra em vez de levantar o revestimento em um único ponto.
A Solução em Quatro Passos Quando Ainda Aparece um Volume
Mesmo com geometria correta, os lotes chegam com aderência mais fraca que o especificado, ou um desenho do cliente força um raio apertado. Aqui está a sequência de rework que executamos, em ordem:
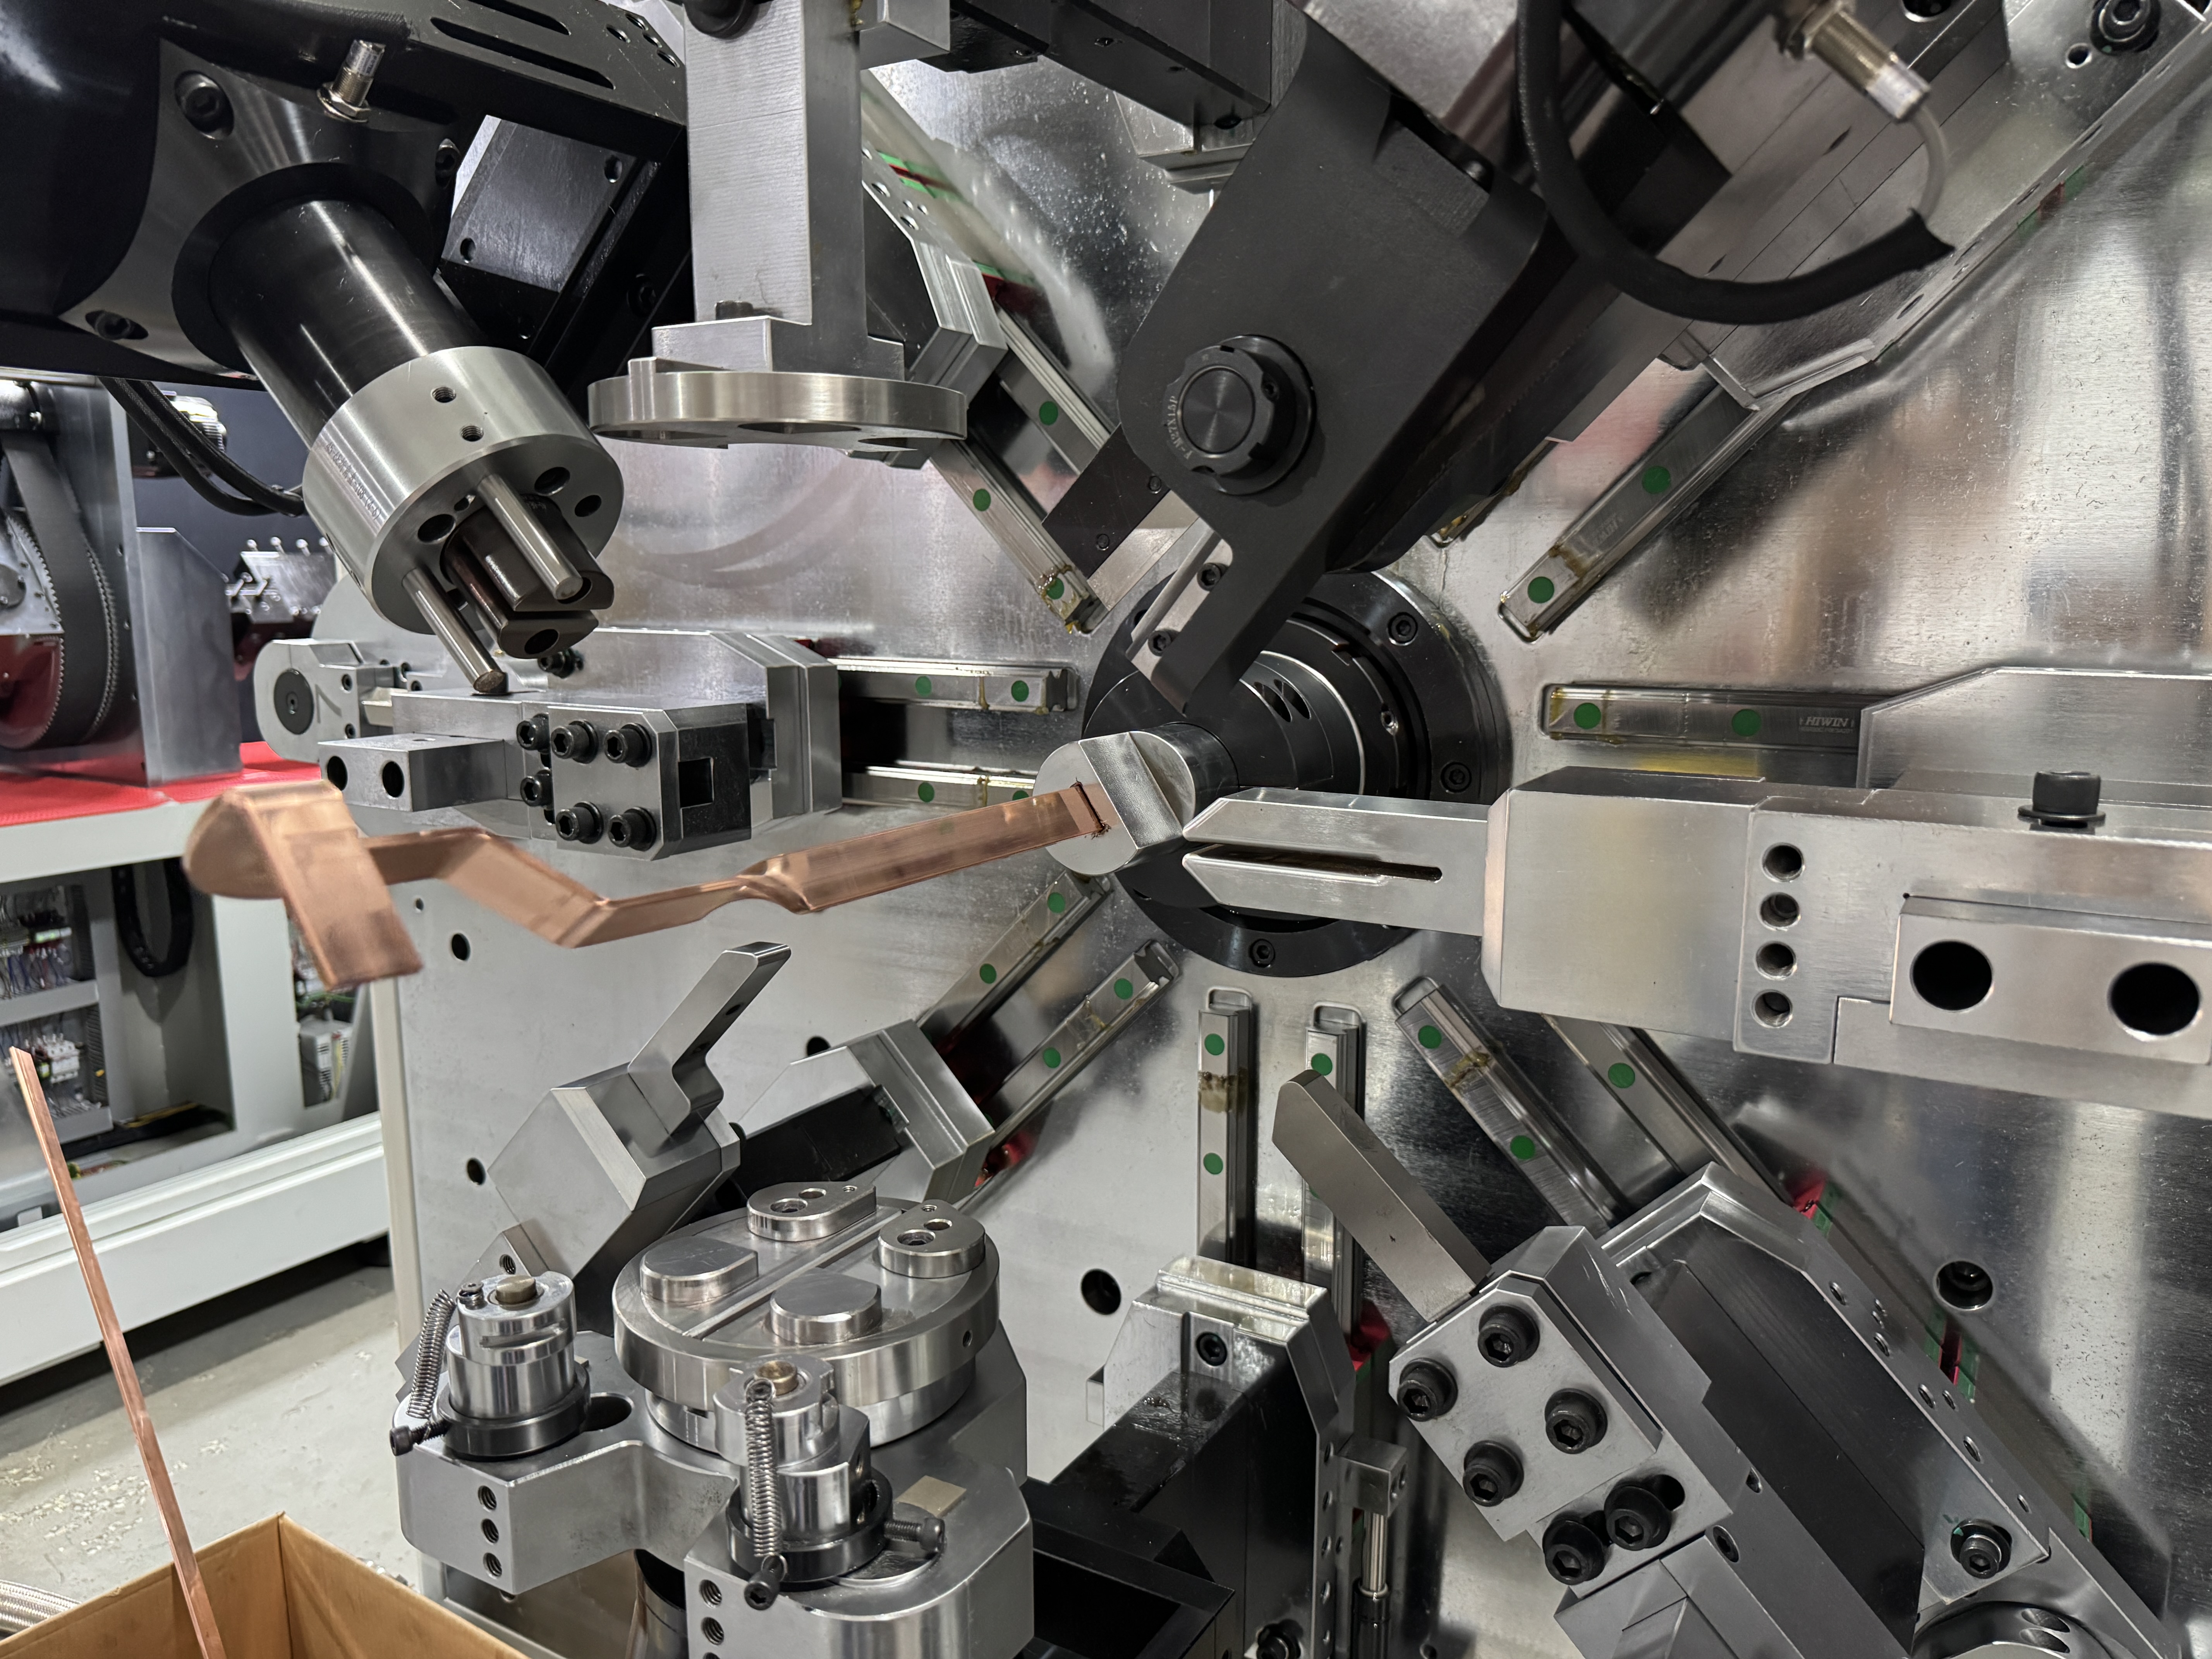
Passo 1 — Proteja a barra ao entrar.Alimentação por trilhos com contato totalmente envolturado impede que o revestimento seja pré-danificado. Uma barra que chega à curva com rodas planas vai ficar ainda mais protuberante e rasgar durante o refeição. Nosso BL-TP-45-6EL, um 13 eixosMáquina de dobra de barras barreirasDedicado a barra de fita de mica de até 50 mm de largura e 7 mm de espessura, combina essa faixa com uma alimentação auxiliar e um endireitador — a barra é transportada, não arrastada.
Passo 2 — Pré-aqueça na curva.Em umMáquina de dobra de barras barreirasEquipado com uma unidade de alta frequência na tomada, a barra é aquecida pouco antes da formação. O calor torna o revestimento elástico, então ele se estica ao redor do deslocamento em vez de levantar bruscamente. Em PVC mal aderido, essa etapa sozinha remove grande parte do problema do volume de protuberância.
Passo 3 — Prenda o volume plano com uma grampos.Para partes que ainda apresentam caroço, um calço de aço inox passa sobre o volume e é segurado com um alicate de trava. O calço distribui a pressão para que o revestimento seja pressionado, não perfurado, enquanto ele se achata contra o cobre.
Passo 4 — Forno em túnel, depois esfriar.A parte com abraçadeira passa por um forno túnel em100–130 °C por um a dois minutos, depois para o resfriamento do ventilador. O revestimento reflui sobre o cobre à medida que aquece e endurece suavemente ao resfriar. Uma reformulação adequada da barra coletora do forno de túnel deixa a zona reparada visualmente plana, e a peça passa nos testes de isolamento.
A ordem importa. Aqueça sem a calça, ou prenda sem calor, e você troca um volume por um remenso descascado.
Pare o volume antes que ele se forme
O passo do forno funciona, mas é trabalho — e o trabalho se acumula ao longo de um turno. A ordem econômica das operações:
| Prioridade | Ação | Efeito |
| 1 | Raio interno ≥ 1× largura (plano) / ≥ 1× espessura (vertical) | Previne a maioria dos abavos |
| 2 | Alimentação rastreada, contato de envolvimento completo | Sem pré-dano, empunhadura uniforme |
| 3 | Pré-aquecimento de alta frequência na curva | Revestimento elástico, pedaço menor |
| 4 | Calço de aço inox + forno em túnel, 100–130 °C | Recupera o restante |
Oficinas que usam prioridades 1–3 como padrão raramente precisam de prioridade 4 mais do que ocasionalmente. Em um Configurado corretamenteMáquina de dobra de barras barreiras, o conserto do bulge é basicamente projetado em, não reparado depois.
Leia Seus Próprios Rejeitados
Ordene as rejeições desta semana por modo de falha, e cada padrão aponta para seu próprio passo faltante. Só protuberância — o raio é muito apertado para essa barra. Volume com clareamento — a barra chegou fria ou o pré-aquecimento foi pulado. Descascando perto da curva — o revestimento foi danificado na entrada, então verifique o caminho de alimentação primeiro. O padrão de falha indica qual etapa sua linha está faltando antes de gastar um centavo em retrabalho das ferramentas.
Envie seu desenho para nós
Um volume é um problema do processo, não uma propriedade da barra isolada. Envie para o BELAN a especificação da barra e o desenho com o raio mais apertado. Vamos rodar a sequência completa em nossoMáquina de dobra de barras barreiras, meça o volume nas peças finalizadas e retorne-as com os parâmetros do processo. BELAN Machinery, seu fornecedor especialista em soluções de formação de fios automotivos.

