


Se você já passou algum tempo procurando umMáquina de dobra de barras de cobreUltimamente, você provavelmente já percebeu que todos os folhetos dos fornecedores são iguais: contagem de eixos, quilowatts, uma foto de uma curva arrumada. Após entregar máquinas de barras coletoras em cinco bases de produção BYD e treinar operadores de três continentes em nossa oficina de Dongguan, podemos dizer que os números dos folhetos raramente são onde os projetos têm sucesso ou fracasso. A diferença geralmente está em dois lugares — como a máquina trata a superfície da barra coletora e a rapidez com que ela troca quando seu livro de pedidos muda. Este artigo é a versão da nossa conversa de vendas que gostaríamos que todo comprador pudesse ouvir antes de assinar qualquer coisa.
A barra coletora em si mudou — a maioria das máquinas ainda não acompanhou
Dez anos atrás, a maioria das barras de cobre era de barra plana nua. Hoje, uma grande parte do trabalho de novas energias vem revestida: barras de cobre revestidas de PVC e mica para fiação de alta voltagem, barras isoladas PA12 para sistemas de baterias, barras de alumínio anodizado para inversores e armários de armazenamento de energia. O condutor é o mesmo metal que seu pai dobrou à mão. A superfície não está.
Uma barra suspensora revestida é implacável. Se o mecanismo de alimentação o agarrar com rolos de contato pontual, o isolamento amassa. Se a barra deslizar lateralmente durante a alimentação, o revestimento risca. Se a pressão de fixação for ajustada para cobre nu, uma camada de PA12 pode rachar na primeira curvatura — e uma camada de isolamento rachada é uma quebra esperando para acontecer, não um rejeito cosmético. Já vimos lotes inteiros descartados na inspeção de entrada exatamente por esse motivo.
É por isso que continuamos voltando a alimentar quando os clientes perguntam o que faz uma máquina de dobra de barramento melhor do que outra. A dobra fica com a glória; A alimentação decide se a peça finalizada passa na inspeção.
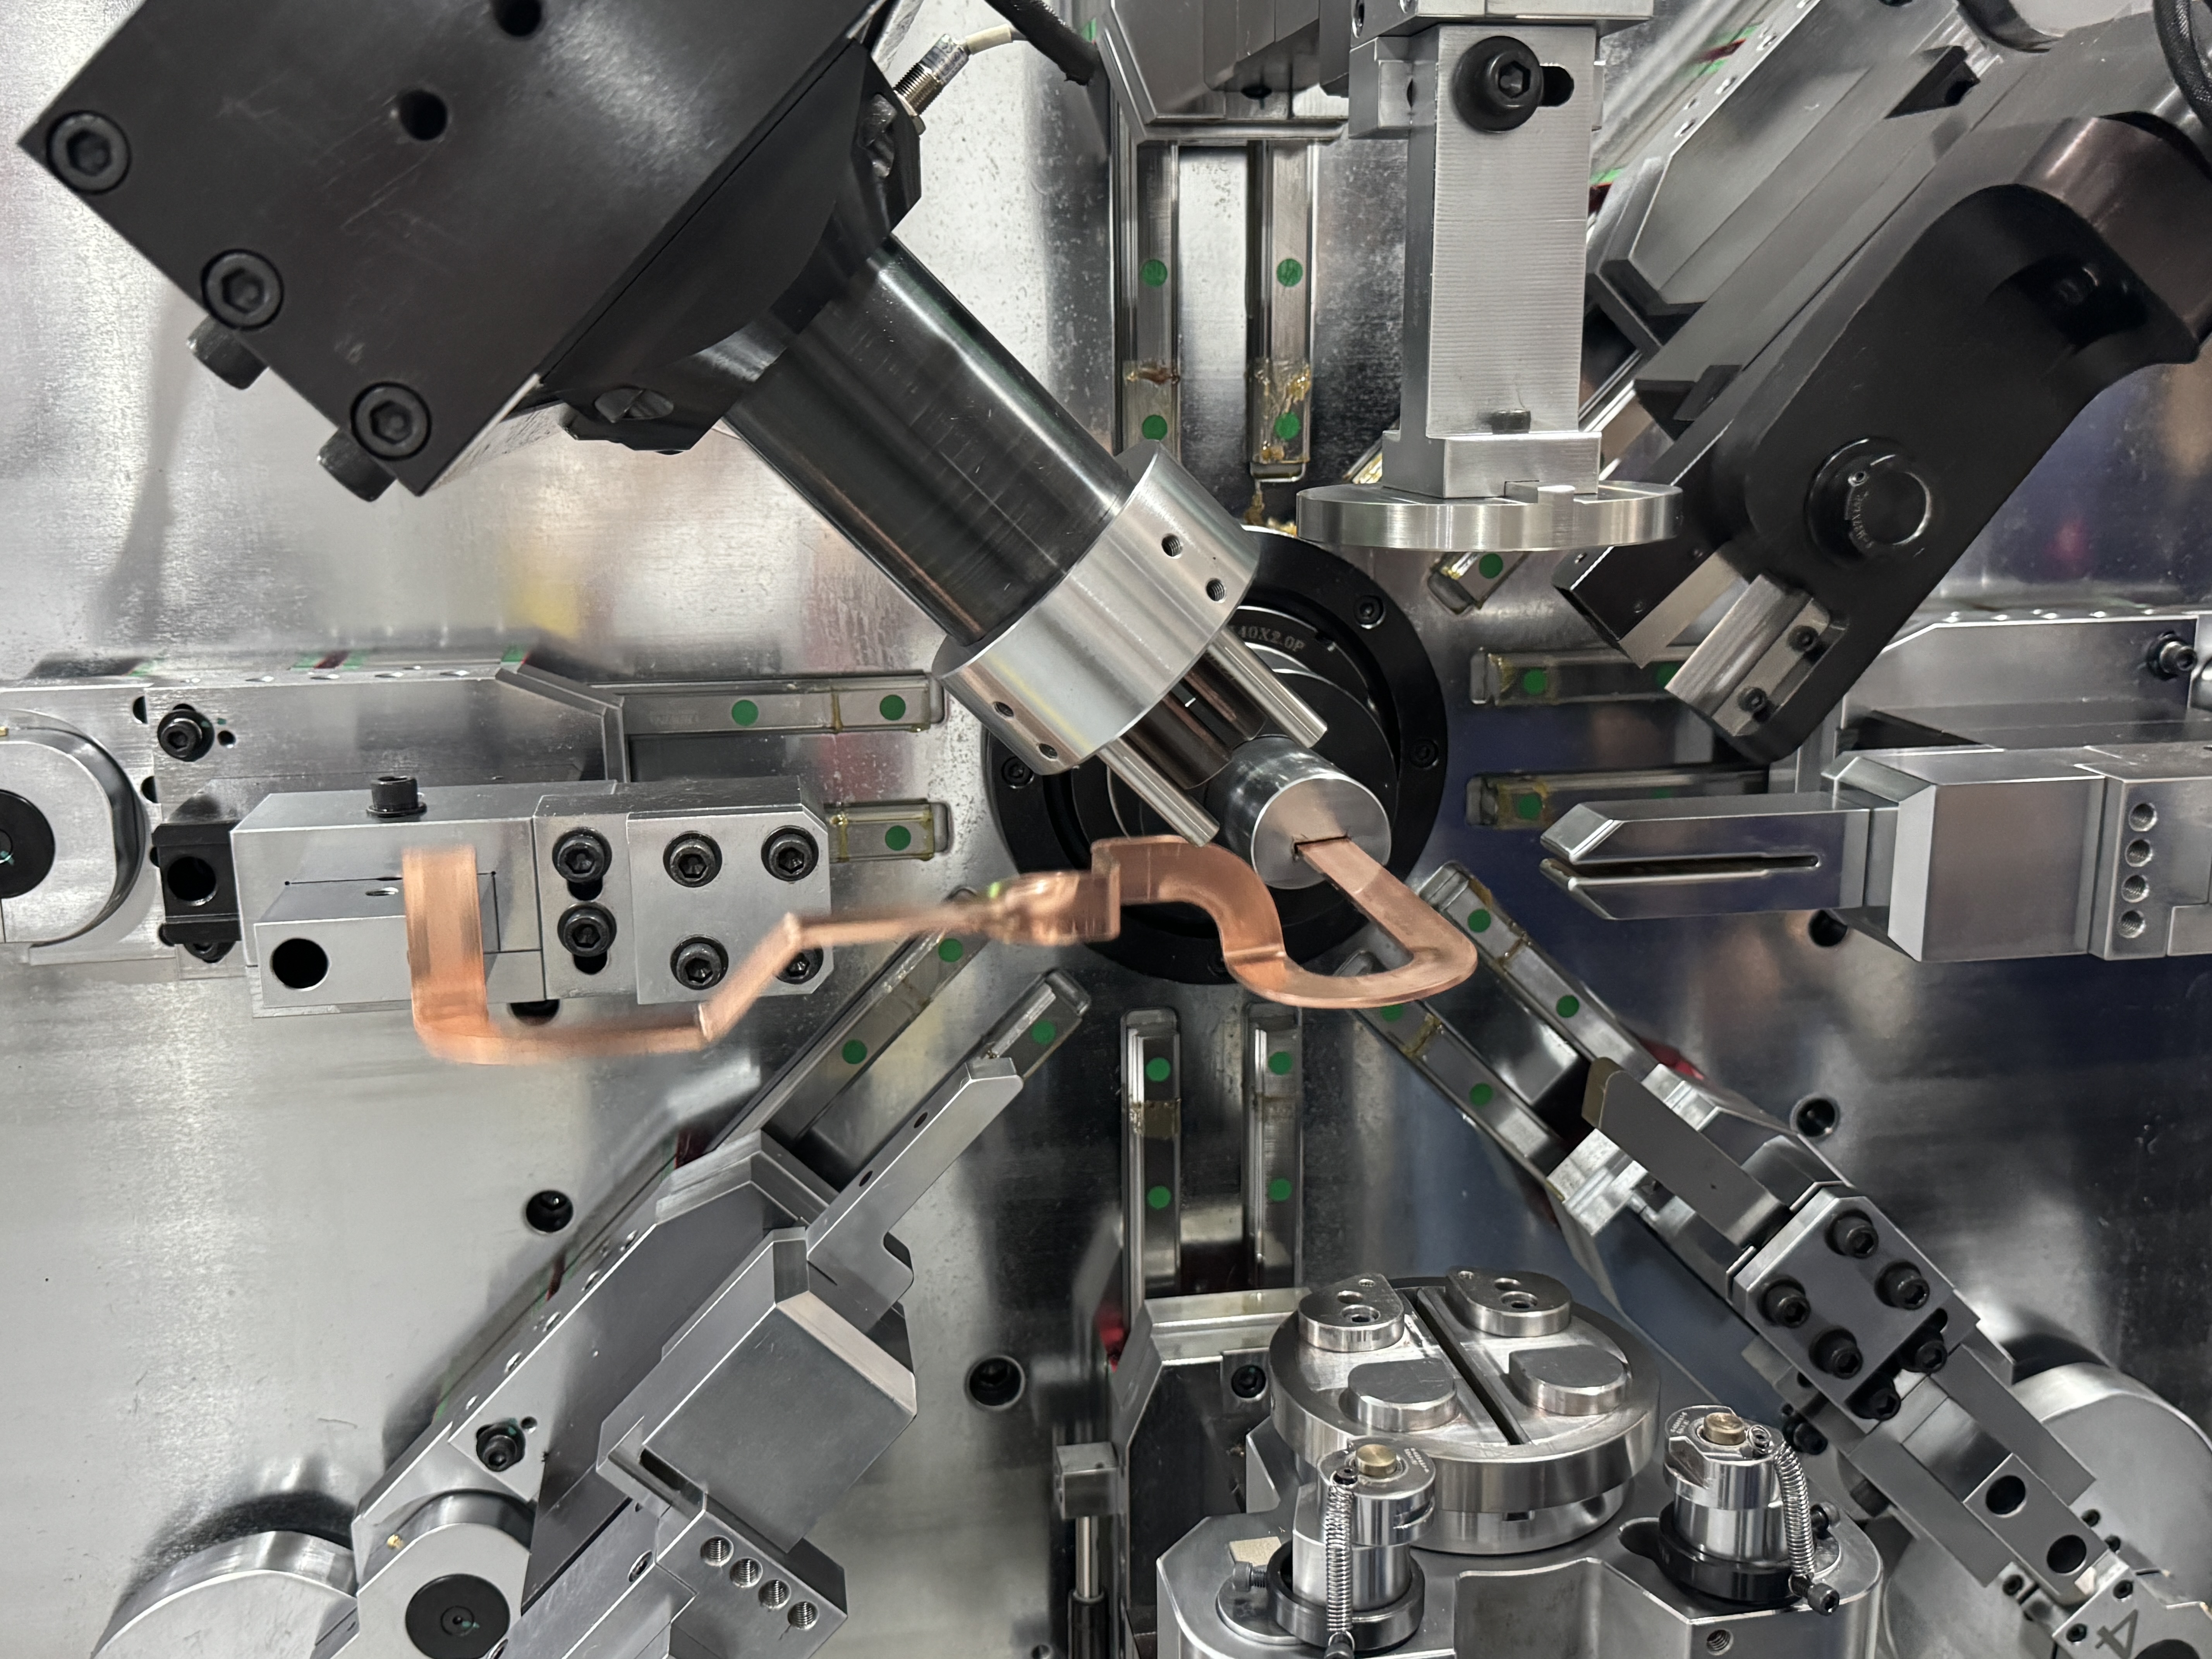
Alimentação: Tipo de esteira vs rolo vs fixação
Existem três estruturas de alimentação convencionais no mercado, e elas se comportam de forma muito diferente em materiais revestidos:
| Estrutura de alimentação | Como funciona | Onde ela tem dificuldades |
|---|---|---|
| Alimentação do tipo esteira | A barra circula em um transportador de trilhos que a leva até a zona de flexão com suporte de comprimento total — nosso design principal, sem contato pontual no revestimento | Precisa da especificação correta da pista por tamanho de barra; Um pouco mais de ferramentas para ajustar na entrega |
| Alimentação por rolos (conjuntos de 8 roletes) | Rolos comprimem e empurram a barra em etapas | Pressão pontual marca revestimentos macios; deslizamento em barra oleosa ou polida causa desvio no comprimento |
| Alimentação por clamp | Um gripper prende a barra e a puxa através dela | Marcas de fixação em superfícies isoladas; A força de aderência deve ser ajustada para cada mudança de material |
Em cobre puro, os três serão boas partes. Na barra PA12 ou revestida com PVC-mica, a diferença aparece na primeira hora de funcionamento. Se seu carteiro de pedidos inclui barras coletoras isoladas — e em trabalhos com novas energias, quase certamente inclui — coloque a estrutura de alimentação no topo da sua lista de comparação, acima da contagem de eixos.
O que nossas máquinas realmente fazem, passo a passo
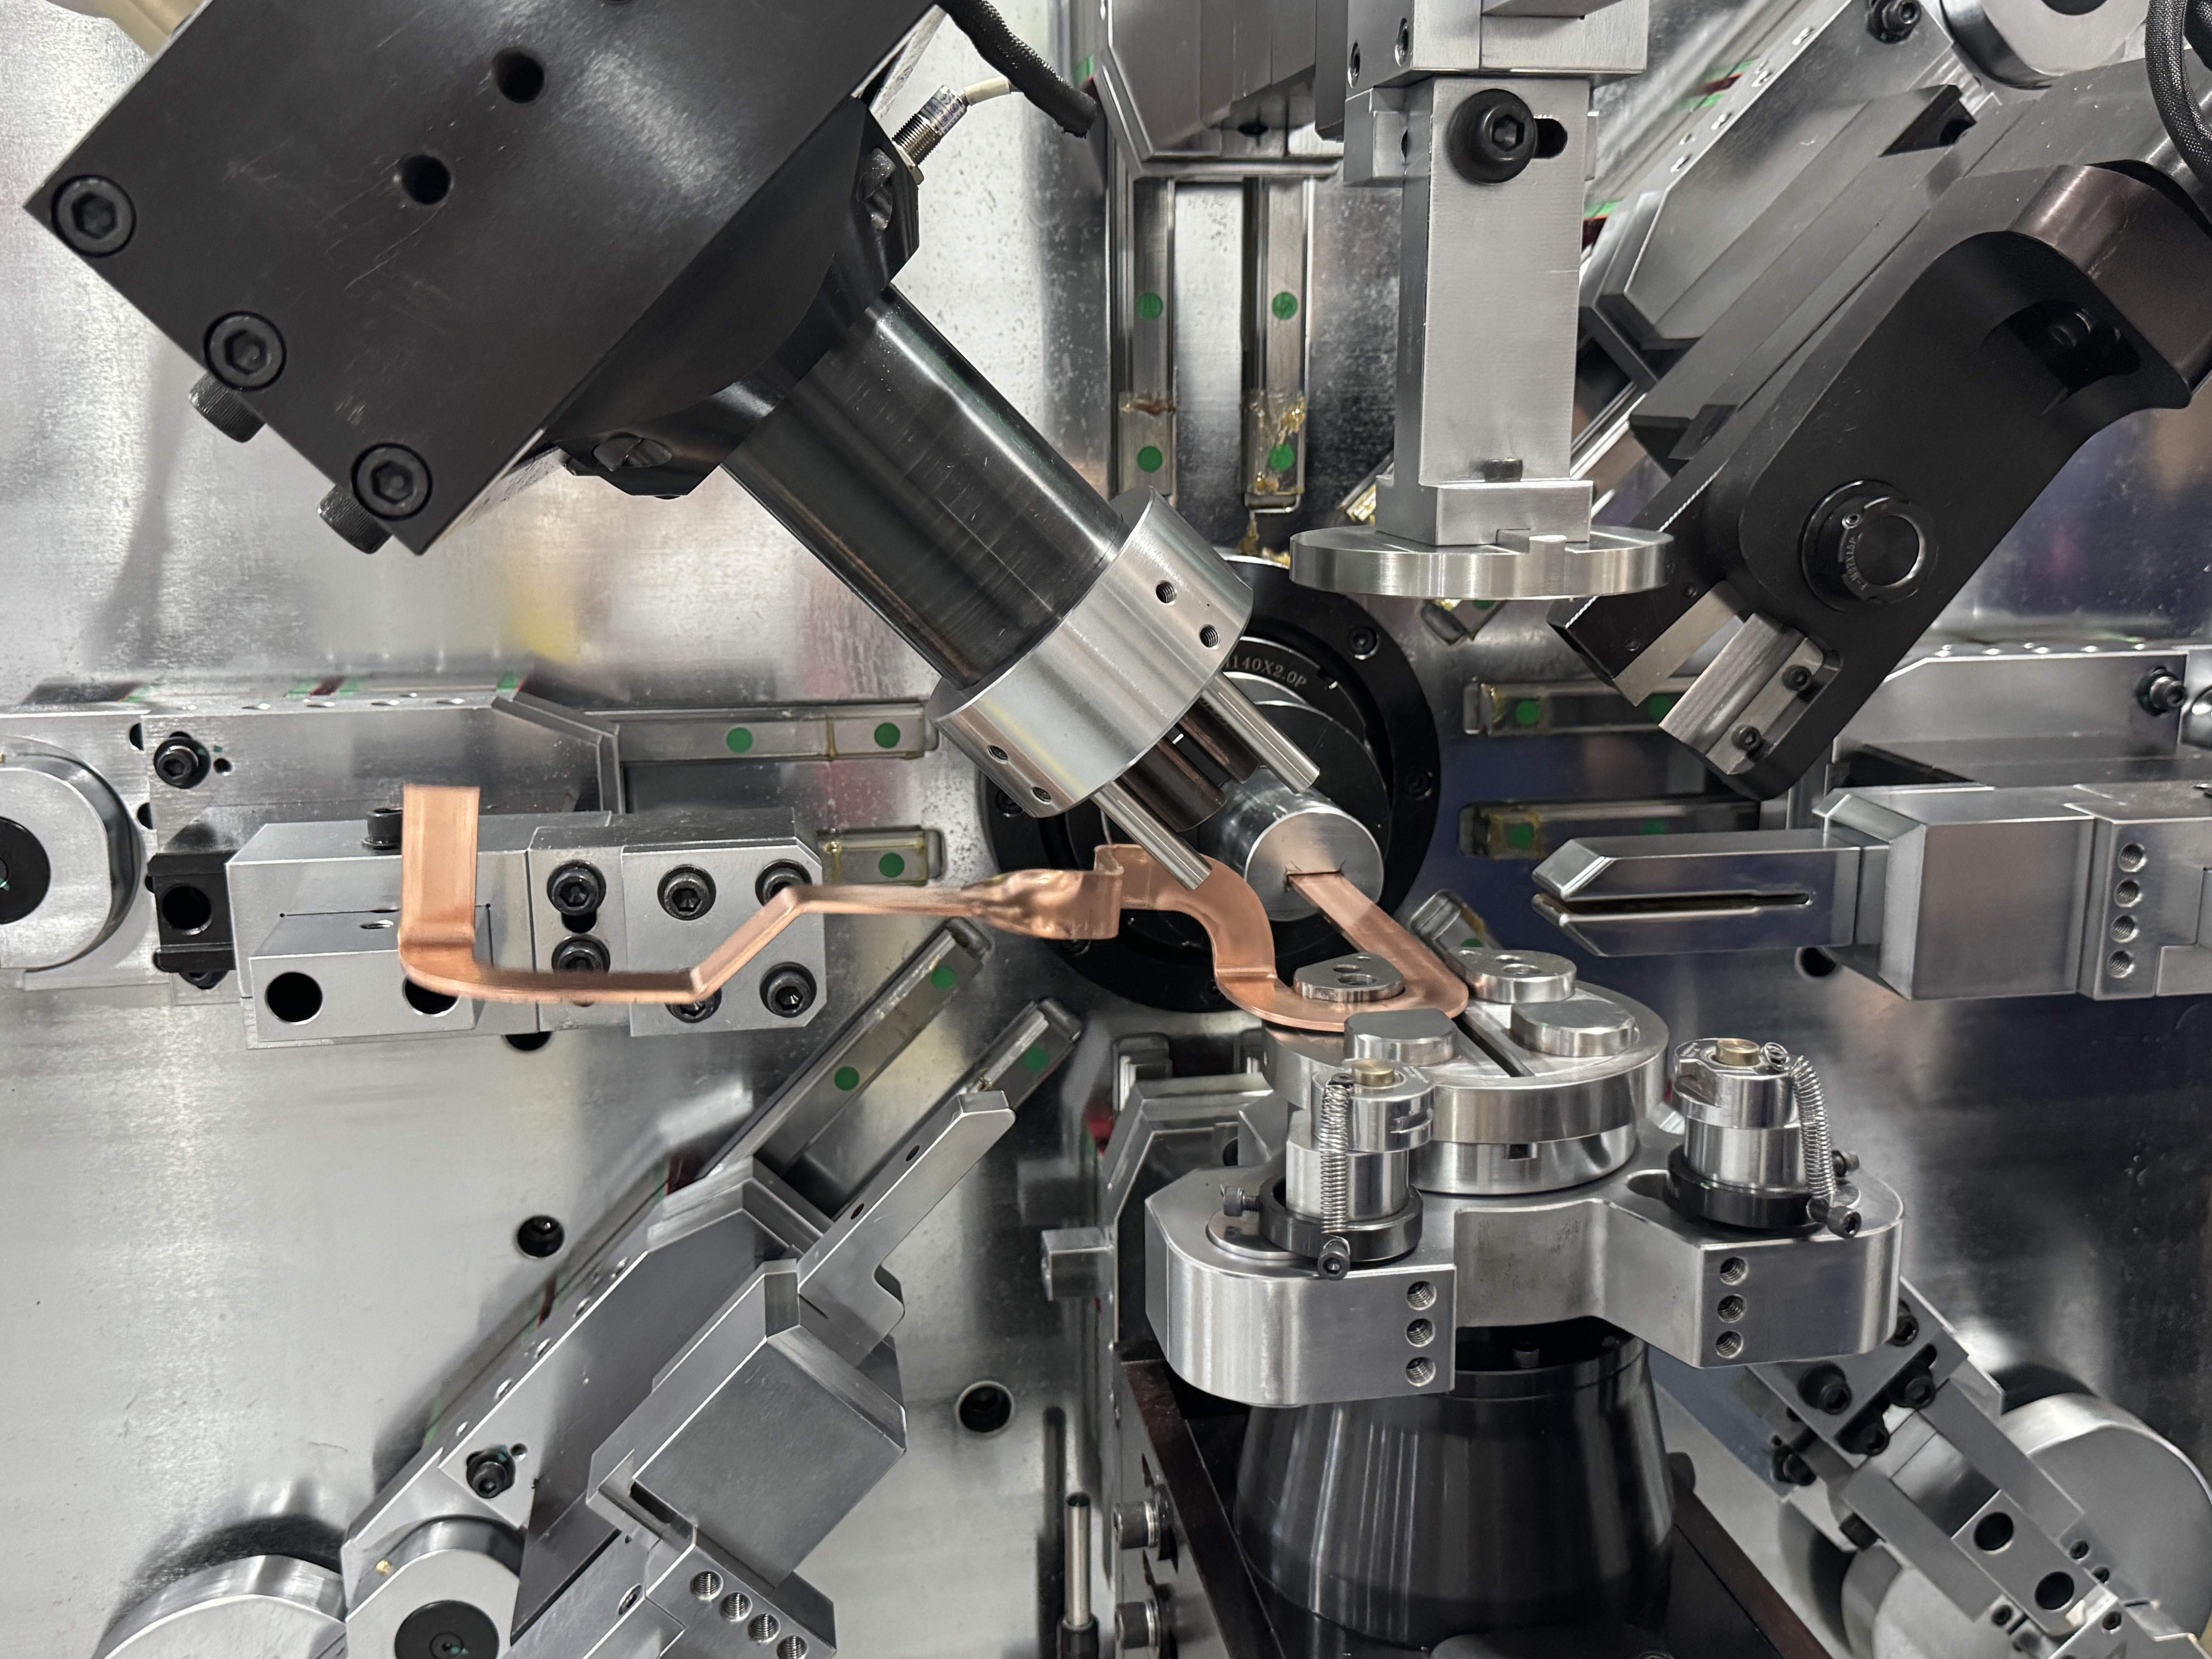
Toda máquina de barramento BELAN opera o mesmo circuito fechado: bobina ou barra vai para a cremalheira de alimentação, a unidade auxiliar de alimentação a entrega ao módulo de endireitamento para reduzir a tensão interna, o transportador da via a leva até a zona de flexão, os braços servo-flexores formam — curvas planas, verticais, torções, as formas compostas 3D que os sistemas de baterias exigem — e o servo corte corta automaticamente a peça finalizada. Bobina para dentro, barra suspensa finalizada, sem manuseio manual entre as duas.
Qual máquina da família se encaixa em você depende do seu bar:
| Modelo | Gama de barras de cobre | Gama de barras de alumínio | Melhor indicado para |
|---|---|---|---|
| TP-DL-45-6E· segmentado em 16 eixos | Largura 12–45mm, espessura 2,0–6,0mm | A pedido | Pacotes de baterias para veículos elétricos, conexões BMS, barras coletoras 3D compactas |
| TP-DL-60-8E· segmentado em 16 eixos | Largura 15–60mm, espessura 2,0–8,0mm | A pedido | Armários de distribuição, infraestrutura de recarga, seções maiores |
| BL-TP-50-7E· 13 eixos | Largura 15–45mm, espessura 1,0–7,0mm | Largura 15–50mm, espessura 1,0–8,0mm | Livros de pedidos mistos de cobre e alumínio em uma única loja |
Os três utilizam sistemas de acionamento servo completo — não há estação hidráulica para aquecer, nem desvio de temperatura do óleo entre a primeira e a última parte da troca. O BL-TP-50-7E de 58,7 kW, por exemplo, assenta em um quadro de 6800KG e roda servos Sanyo com um sistema de controle Yitu fabricado em Taiwan, pois após testar controles de terceiros e desenvolvidos por nós mesmos, escolhemos a opção com o suporte de manutenção de longo prazo mais forte.

É na troca de dinheiro que o dinheiro realmente vaza
Aqui está uma cena que assistimos em quase todas as fábricas que visitamos: a máquina se dobra lindamente, e então o pedido muda. Os operadores afrouxam os rolos de endireitamento, re-roscam a barra, ajustam novamente a fixação, executam as peças de teste, desmontam dois ou três, e quarenta minutos depois a produção recomeça. Faça isso quatro vezes ao dia e você perdeu metade de um turno — silenciosamente, sem nenhum relatório em lugar nenhum.
Então instalamos cada máquina de fábrica com um dispositivo auxiliar de alimentação. O operador puxa a nova barra até a estação de alimentação e aperta o start; A máquina o transporta sozinha para a zona de endireitamento. Ninguém afrouxa os rolos, ninguém reenfia. Para a realidade multiespecificação e pequenos lotes do trabalho de nova energia, esse único detalhe gera mais produção por semana do que um ciclo de flexão mais rápido jamais faria.
O que 32 Máquinas para a BYD nos ensinaram
A BELAN tornou-se fornecedora de Nível 1 da BYD e entregou 32 máquinas de dobra de barras barreiras em cinco bases de produção — Dongguan, Shenzhen, Xi'an, Zhengzhou e Changsha. Passar por essa auditoria não foi sobre nosso folheto. A equipe deles analisou a confiabilidade dos equipamentos ao longo do tempo, se a produção se mantinha consistente semana após semana, se poderíamos fabricar e entregar em volume e o que acontece após a instalação. As perguntas repetidas nunca foram "quantos machados?" Eles eram "mostre a máquina funcionando no sexto mês."
A mesma lição foi repetida por outros clientes. Um fabricante de barras de barramento na Índia enviou sua equipe técnica para nossa fábrica para um programa de treinamento de 12 dias sobre um BL-TP-45-6E — segurança, carregamento de materiais, montagem de cortadores, endireitamento, edição CNC, comissionamento, produção em massa e manutenção diária, tudo em suas próprias peças em vez de nossas peças de demonstração. A LEONI colocou nossa linha automática de processamento de barras de alumínio em produção ao vivo, e a MANDO voltou com um pedido de segunda unidade depois que a primeira sobreviveu ao concurso do projeto. Aprendemos que as ordens repetidas são a única especificação que importa.
Nosso conselho honesto antes de comprar
Envie sua barra real — revestida ou nua, cobre ou alumínio — e um desenho, e nós dobraremos a peça aqui e a filmaremos. Observe cinco coisas em qualquer teste que você conduzir, seja nosso ou de qualquer outra pessoa: a superfície da barra finalizada sob boa luz, o ângulo na quinta curva versus a primeira, quanto tempo uma troca realmente leva com seu segundo número de peça, se o operador precisa de diploma de programação e qual é o rendimento da primeira passagem ao longo de cem ciclos. Um fornecedor que resiste a esse teste está te dizendo algo.
Preferimos vencer a discussão com uma barra torta do que com um folheto. A maioria dos nossos melhores clientes começou exatamente assim.
Perguntas Comuns do Piso da Oficina
A máquina pode danificar barras de coletores revestidas com PA12 ou PVC mica?
É exatamente para isso que a alimentação em esteira foi projetada — o revestimento apoia um suporte de comprimento total sem contato pontual. Durante o seu teste, dobramos primeiro a barra revestida, antes de qualquer outra coisa, e você inspeciona a superfície sob seu próprio padrão.
Usamos cobre e alumínio na mesma semana. Uma máquina ou duas?
O BL-TP-50-7E foi construído exatamente para esse livro de pedidos mistos, com valores de compensação armazenados por material. O comportamento de recuo não se transfere entre cobre e alumínio, então cada material mantém seu próprio programa — a troca é uma carga de programa, não uma sessão de reensino.
Quanto tempo até meus operadores rodarem de forma independente?
Nosso programa padrão dura 12 dias presencialmente: sua equipe cuida da carga de materiais, trocas de cortadores, endireitamento, edição CNC e comissionamento de suas próprias peças, com nosso engenheiro ao lado. No dia da produção em massa, eles o fazem — o cliente indiano mencionado acima passou exatamente por esse cronograma.
E se minhas barras de barramento forem mais largas que 60mm?
Então a série TP-DL não é sua máquina, e nós vamos dizer isso. Seções em escala de comutação precisam de uma plataforma diferente, e adaptar a máquina à sua barra mais pesada, honestamente, é como mantemos clientes por uma década. Conte a maior seção do seu carteiro de pedidos e nós indicaremos o equipamento certo, mesmo quando não for nosso para vender.
Quer ver sua própria barra coletora torta antes de decidir?
Envie um corte de barra e seu desenho. Vamos rodar na máquina de correspondência, filmar o teste e enviar o relatório — o mesmo primeiro passo com que o projeto BYD começou.


