


No outono passado, um fornecedor de conectores enviou um pacote de desenho e perguntou se um dos conectoresMáquina de dobra de barras barreiraspoderiam administrar a família do bar. Enviei um layout de dezenove máquinas. Eles acharam que eu tinha aberto o anexo errado. Essa célula agora libera uma barra finalizada a cada 75 a 85 segundos, e a bebedeira que eles perguntaram primeiro é uma estação dentro dela.

Comece com a contagem semanal de barras, não com a máquina
A maioria das oficinas faz essa decisão ao contrário e descobre que o custo fica tanto a montante quanto a jusante da máquina.
Siga uma barra: sai do alisador, vai para uma serra, uma prensa e depois uma curvadora. Cada carga adiciona uma marca de manuseio a uma superfície revestida, uma camada de acumulação de tolerância e uma hora de trabalho que ninguém cita. Quanto mais longe a barra percorre, mais caro se torna o defeito.
A célula que construímos tem 30 m por 12,25 m — 367,5 m² — com dezenove máquinas ligadas por robôs de seis eixos. Nenhuma mão humana toca a parte entre as estações.
O que as Dezenove Estações Fazem
| Grupo de estação | Equipamento | O que ele entrega |
| 1 | Alimentação por bobina, endireitar, cortar, marcar o laser | Comprimento de corte de 800–3000 mm com código de rastreabilidade |
| 2 | Transferência robótica de seis eixos | A barra nunca toca um banco |
| 3 | Descascamento de dupla ponta | 10–100 mm cobre nu em cada extremidade |
| 4 | Perfuração de extremidade dupla, 60 t | Ambas as extremidades formadas em um único golpe |
| 5 | Desbarba de escova | Quatro faces desbababadas |
| 6 | Limpeza por plasma / gelo seco | Metal nu na junta de solda |
| 7 | Soldagem de terminais, ambas as extremidades | Dois terminais, uma passagem |
| 8 | Flexão, 13 eixos | Curvas planas, com lâmina e torcidas |
| 9 | Flexão corretiva | Trim angular antes da liberação |
| 10 | Descarregamento robótico | De barras finalizadas para racks |
Faixa de funcionamento da célula: seção de 50–240 mm², 15–40 mm de largura, 2–6 mm de espessura.
Dobrar após a solda, e por que essa ordem é fixa
O que chega à cabeça flexível não é mais estoque plano
É aí que a maioria dos designs de linhas se desfaz. A barra que alcança a estação oito já carrega terminais soldados em ambas as extremidades, uma superfície limpa com plasma e um código a laser. A face de fixação não é mais um material retangular limpo — é uma linha de solda, uma raiz terminal, uma transição de casca.
Uma empunhadura de contato pontual escorrega nessa geometria e esmaga a solda. A alimentação por esteira conquista seu lugar aqui além da proteção do revestimento: ela distribui a força de fixação por toda a face da barra e degraus ao redor da solda e do terminal. OMáquina de dobra de barras barreirasNa estação oito, não é possível usar uma barra soldada com uma empunhadura de pressão.
Flexão corretiva é uma estação, não uma bancada de retrabalho
Em uma barra de 2,4 m, a deriva angular acumulada em sete estações a montante aparece na curva. Uma estação de acabamento dedicada resolve em cerca de dois segundos: medir, empurrar, liberar. Sem essa estação, uma barra fora de ângulo sai da linha, se une a um palete e espera por um ajustador. O fluxo contínuo para ali.
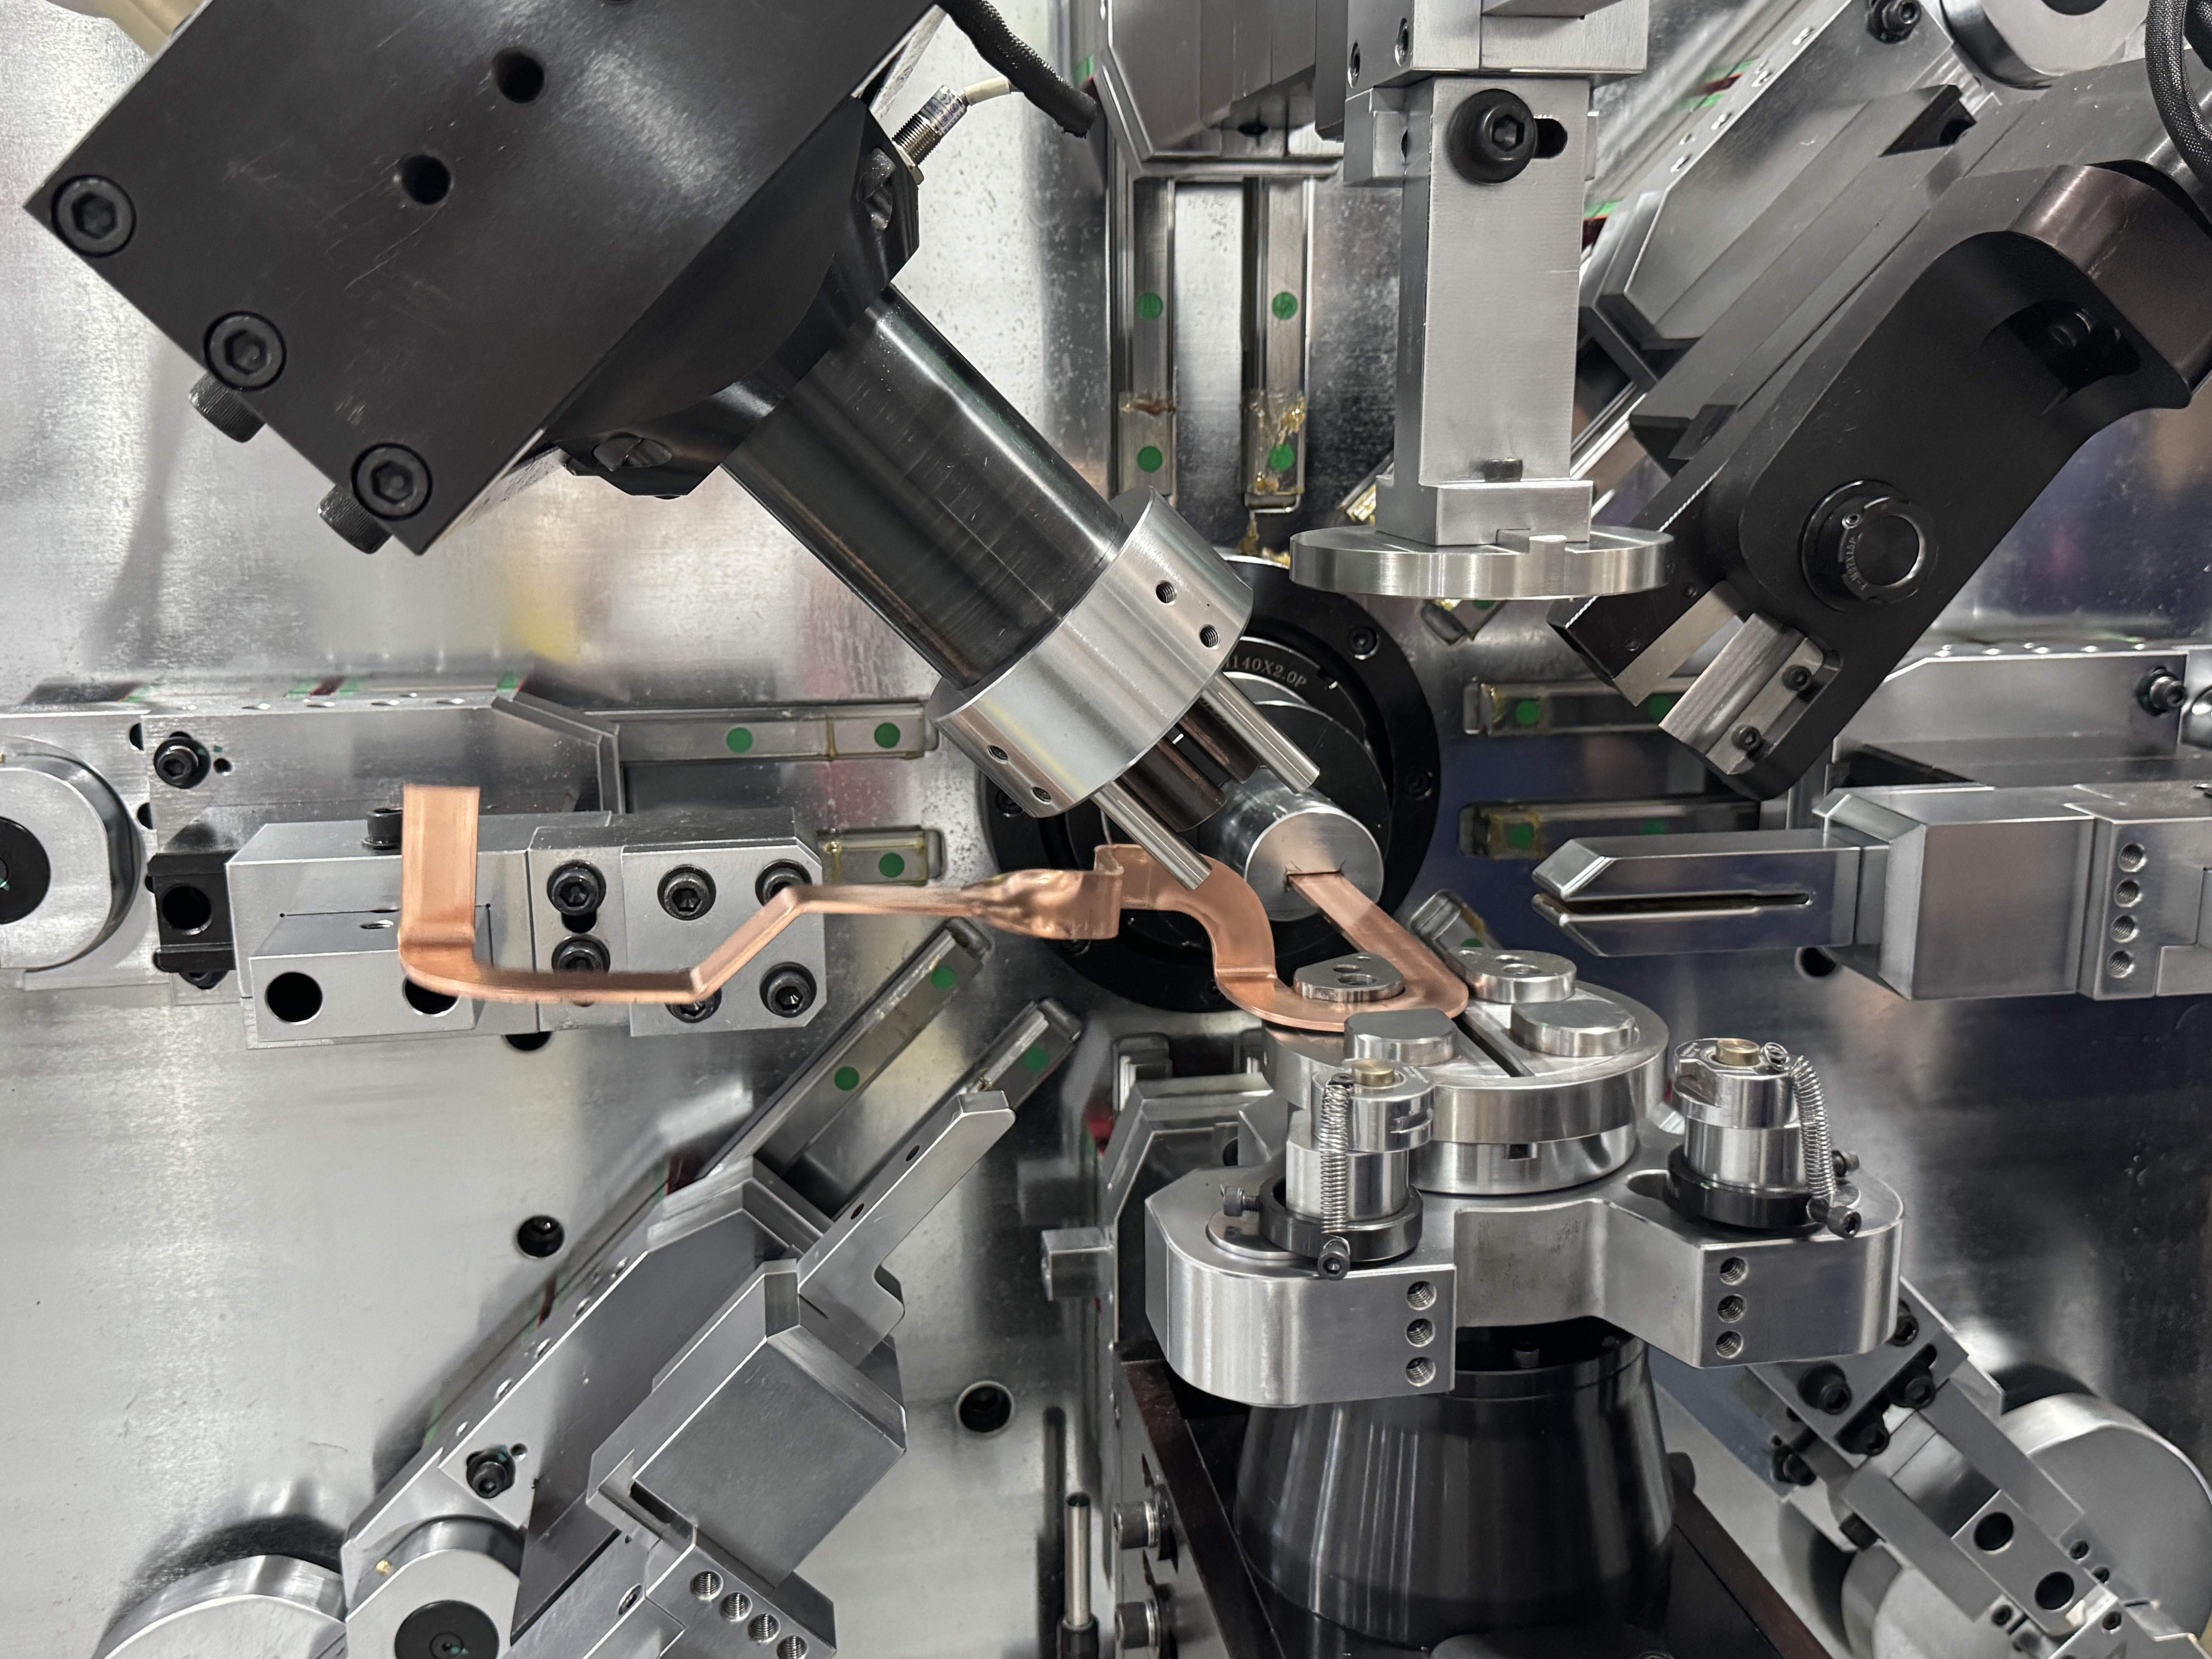
De onde vem 75 a 85 segundos
Olhe para as estações individualmente: endireitar 30 s, punção 40 s, soldar 50 s, dobrar 75 s. Execute esses quatro em sequência e você já estará em 195 s. A célula atinge 75–85 s porque os ciclos se sobrepõem — a estação nove está se preparando enquanto a estação oito ainda está se formando.
O preço da sobreposição: a estação mais lenta define o ritmo. Nesta linha, a estação mais lenta é a curva. Isso faz da bebedeira uma decisão de capacidade, não uma compra por conveniência. Uma dobradura mais lenta que o soldador desperdiça o soldador; Uma dobrada muito mais rápida que o resto desperdiça capital.
O piso de precisão também precisa se sustentar: ±0,2° de repetibilidade em curvas de 90°, erro de alimentação de ±0,1 mm em 300 mm e um carregamento de 100.000 ciclos antes de qualquer navio de máquinas. Em uma célula que produz centenas de barras por dia, uma única máquina instável desfaz a limpeza e soldagem feitas nas seis estações à sua frente.
Quando uma máquina vence dezenove
Uma linha integrada não é uma resposta universal. Funciona quando uma ou duas famílias de bares funcionam em alta intensidade, semana após semana. Amplie a matriz de produtos ou reduza o tamanho do lote, e o custo de troca entre dezenove estações consome o ganho de throughput.
| Ponto de decisão | Ajustes de linha | Equipamentos de máquina independentes |
| Volume semanal | Milhares de bares, uma família | Dezenas a centenas, volátil |
| Mix de produtos | Uma ou duas famílias, seções estreitas | Muitas famílias, guiadas pela ordem |
| Tipos de revestimento | Um ou dois (PA12, mica) | Comutação frequente |
| Soldagem | Soldagem interna de terminais, alto volume | Terceirizado ou manual |
| Área útil | 350 m² contínuos | Investimento apertado e faseado |
A rota independente é assim: uma de 16 eixosMáquina de dobra de barras barreirascomo o TP-DL-45-6E, de 12,0 a 45,0 mm de largura por 2,0 a 6,0 mm de espessura, alimentação por esteiras e uma unidade de endireitamento, com um operador operando duas máquinas. Onde cobre e alumínio se misturam e os revestimentos mudam com frequência, o de 13 eixosMáquina de dobra de barras barreirasO BL-TP-50-7E cobre de 15 a 45 mm em 1,0–7,0 mm e de 15–50 mm de alumínio em 1,0–8,0 mm, com ajuste de pressão em vez de troca de rodas.
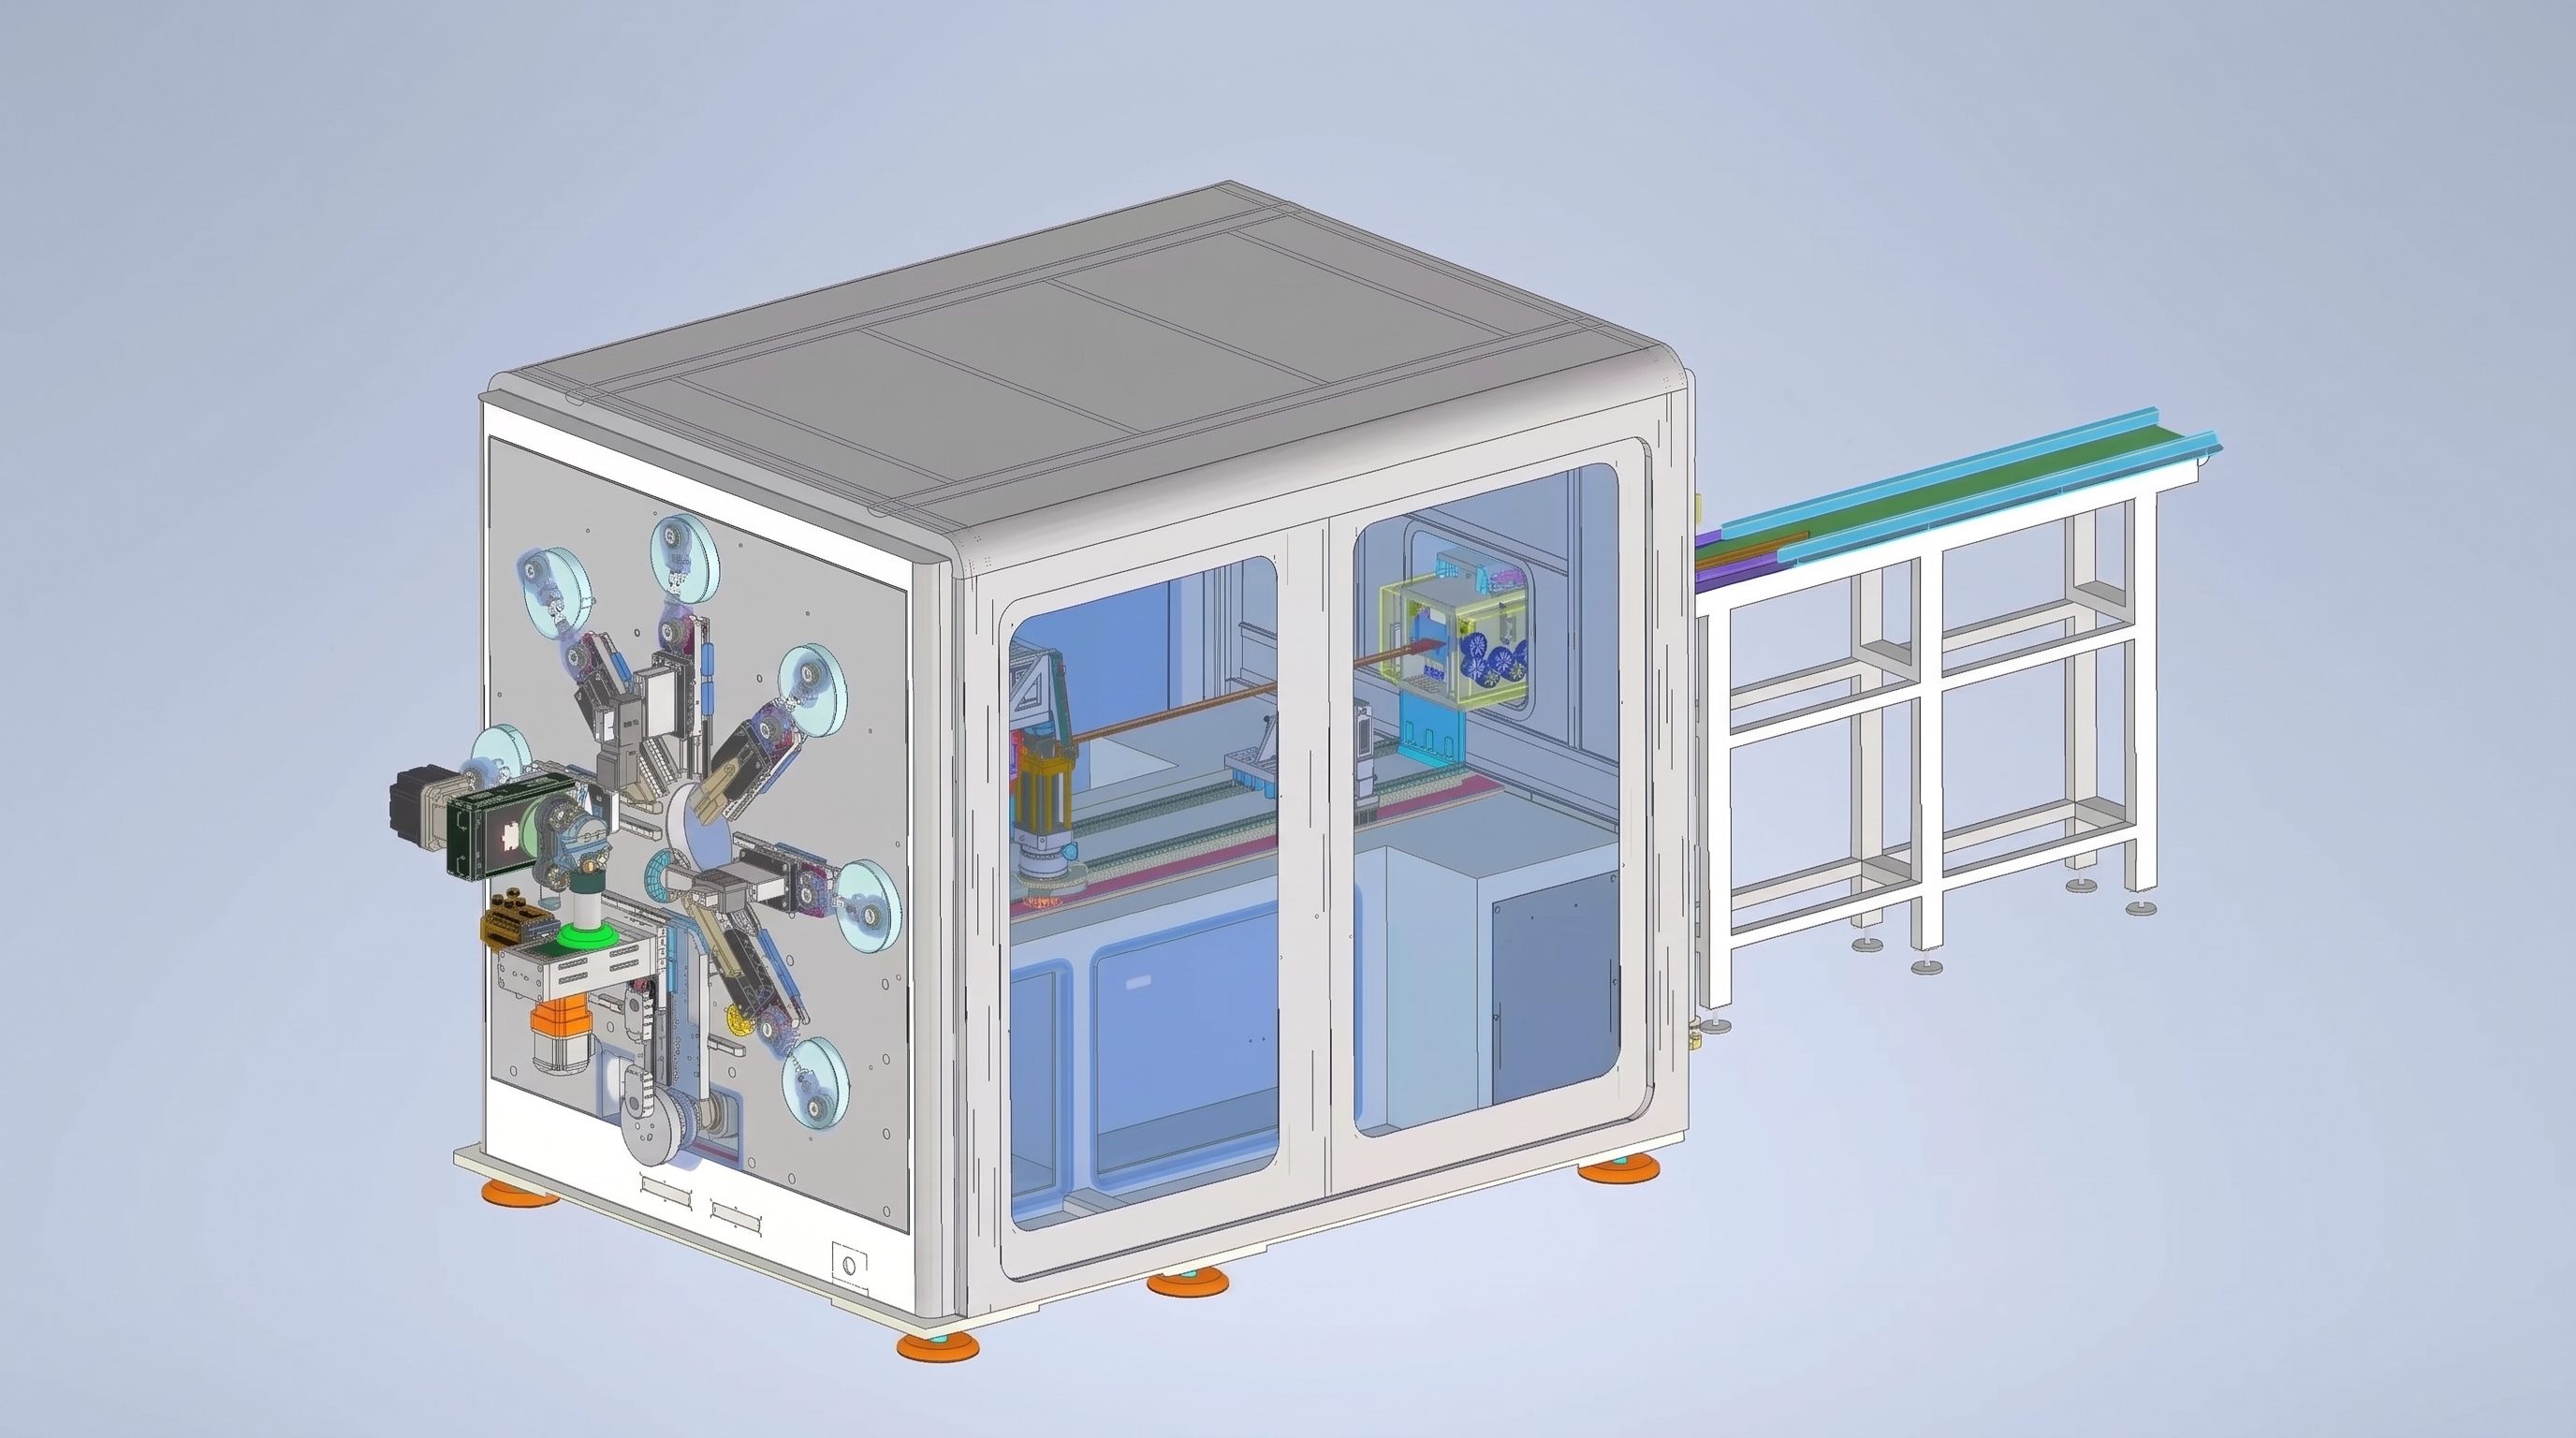
A fase funciona melhor: comece com endireitamento, corte e flexão, depois adicione descascamento, punção e soldagem quando o volume justificar. Mais barato do que uma célula cheia funcionando com metade da carga.
O que eu preciso antes de desenhar um layout
- Desenhos de barras: seção, largura, espessura, comprimento revelado, contagem de curvas
- Volume semanal e padrão de mudança por família de compassos
- Revestimento: cobre nu, PA12, PVC-mica, alumínio
- Especificação terminal e processo de soldagem: ultrasssom, laser, TIG
- Piso disponível, comprimento por largura, espaçamento das colunas, altura do guindaste
- Tempo de ciclo alvo e se a saída alimenta o conjunto de pacotes ou o equipamento de comutação
- Equipamentos existentes que precisam ser absorvidos pela célula
Com esses sete itens posso devolver uma mesa de bicicletas estação por estação e uma planta, não um e-mail de 'sim, podemos ser'.
Se seu volume não atingiu o limite da linha, não force. Envie os desenhos e a contagem semanal primeiro — vamos verificar se um únicoMáquina de dobra de barras barreirasSegura o peso. Se tiver, compre uma máquina. Se não acontecer, falamos sobre oLinha de produção de barras barreirase construir oCélula de fabricação de barras NEVPerto das suas famílias de bar, não perto de um catálogo. BELAN Machinery, seu fornecedor especialista em soluções de formação de fios automotivos.


