Introdução
Mesmo quando uma máquina CNC de dobra de fios segue exatamente o ângulo programado, a peça finalizada ainda pode se desligar alguns graus do alvo depois que o fio é liberado. Para fabricantes que operam fio de chassi de assento, fio de espuma, componentes de ligação ou outras peças de fio de alto volume, isso é uma fonte persistente de desvio dimensional, retrabalho e inconsistência de lote para lote.
A causa é o retorno de água: a recuperação elástica que ocorre no fio após a remoção da força de flexão. O recuo de mola é um comportamento do material, não um erro do operador, e não pode ser removido — mas pode ser medido, compensado e controlado de forma consistente. Este guia explica ondeRetorno de energia na dobra de fios CNCvem de quais fatores influenciam isso e dos métodos práticos que mantêm a precisão da dobragem e a formação da consistência sob controle nos dias modernosMáquinas CNC de dobra de fio.
O que é recuo de mola na flexão CNC de fio?
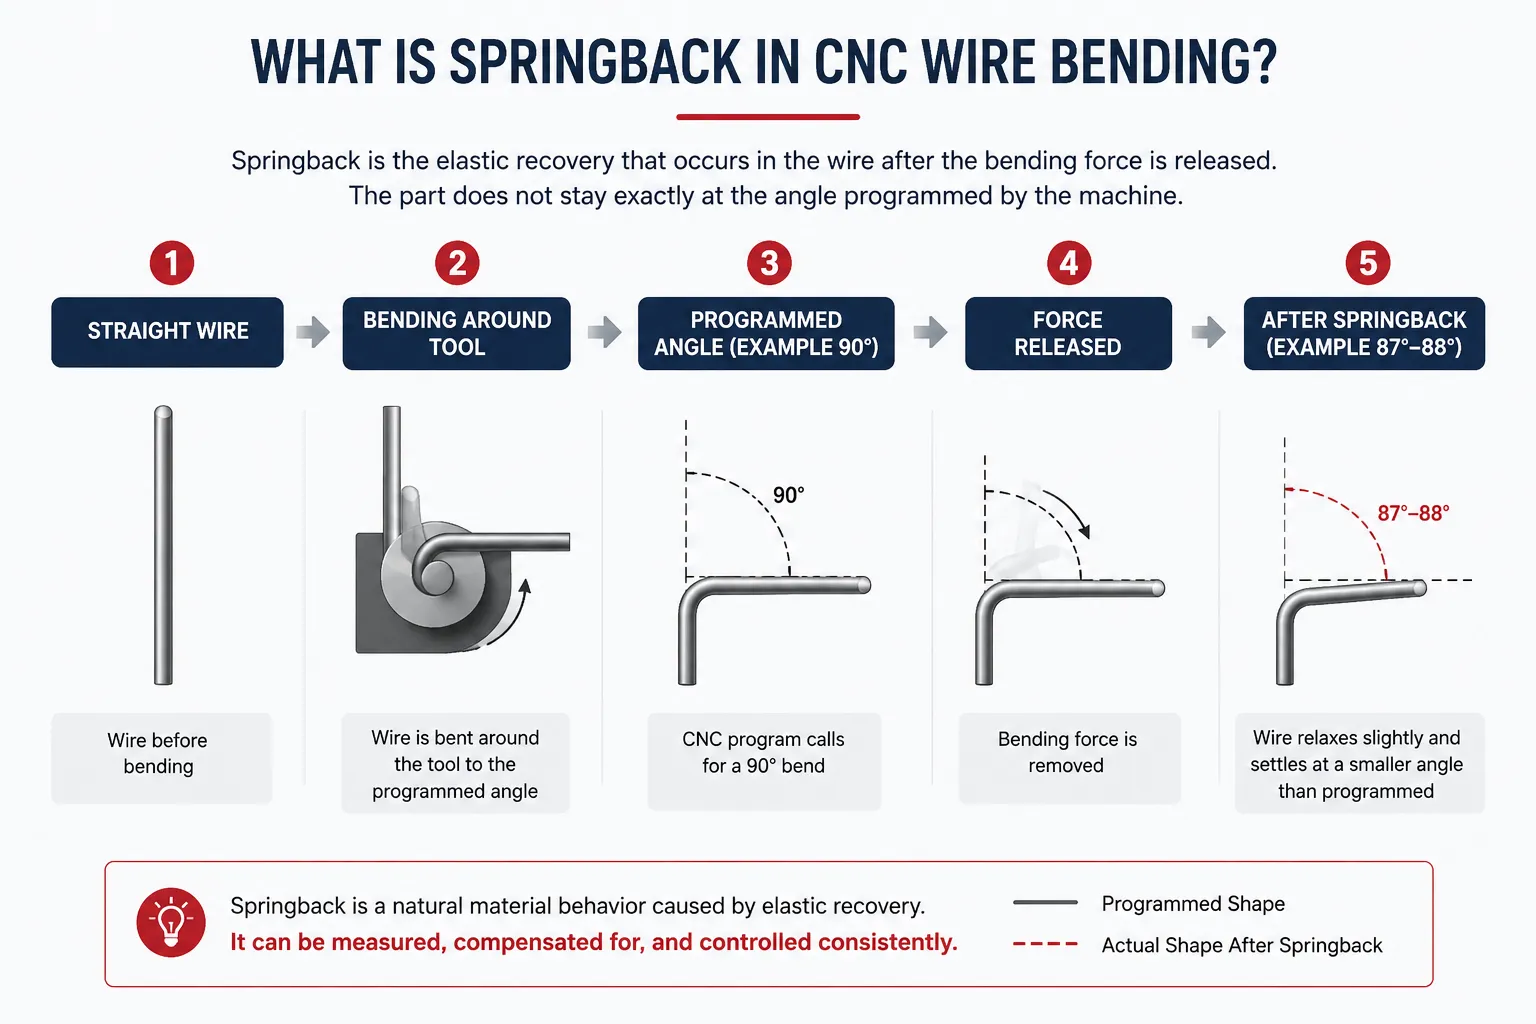
Quando um fio reto é dobrado ao redor de uma ferramenta, a parte externa da curvatura é esticada enquanto o interior é comprimido. Parte dessa deformação é plástica (permanente) e parte é elástica. A parte plástica dá ao fio sua nova forma; A parte elástica é energia armazenada que se recupera quando a força de flexão é liberada, então a flexão relaxa um pouco.
Na prática, um fio programado para 90 graus pode saltar e se fixar em 87 ou 88 graus, e o raio formado pode abrir um pouco maior que o raio da ferramenta. A peça está dobrada — só não exatamente conforme a geometria que o programa pedia.
A quantidade de recuperação varia de material para material: um fio de aço duramente puxado normalmente recupera mais do que um fio recozido macio do mesmo diâmetro, e fio de mola, aço inoxidável e aço de baixo carbono podem se comportar de forma diferente sob condições idênticas de flexão. Entender isso é o ponto de partida para controlá-la.
Por que a recuação ocorre durante a flexão de fios?
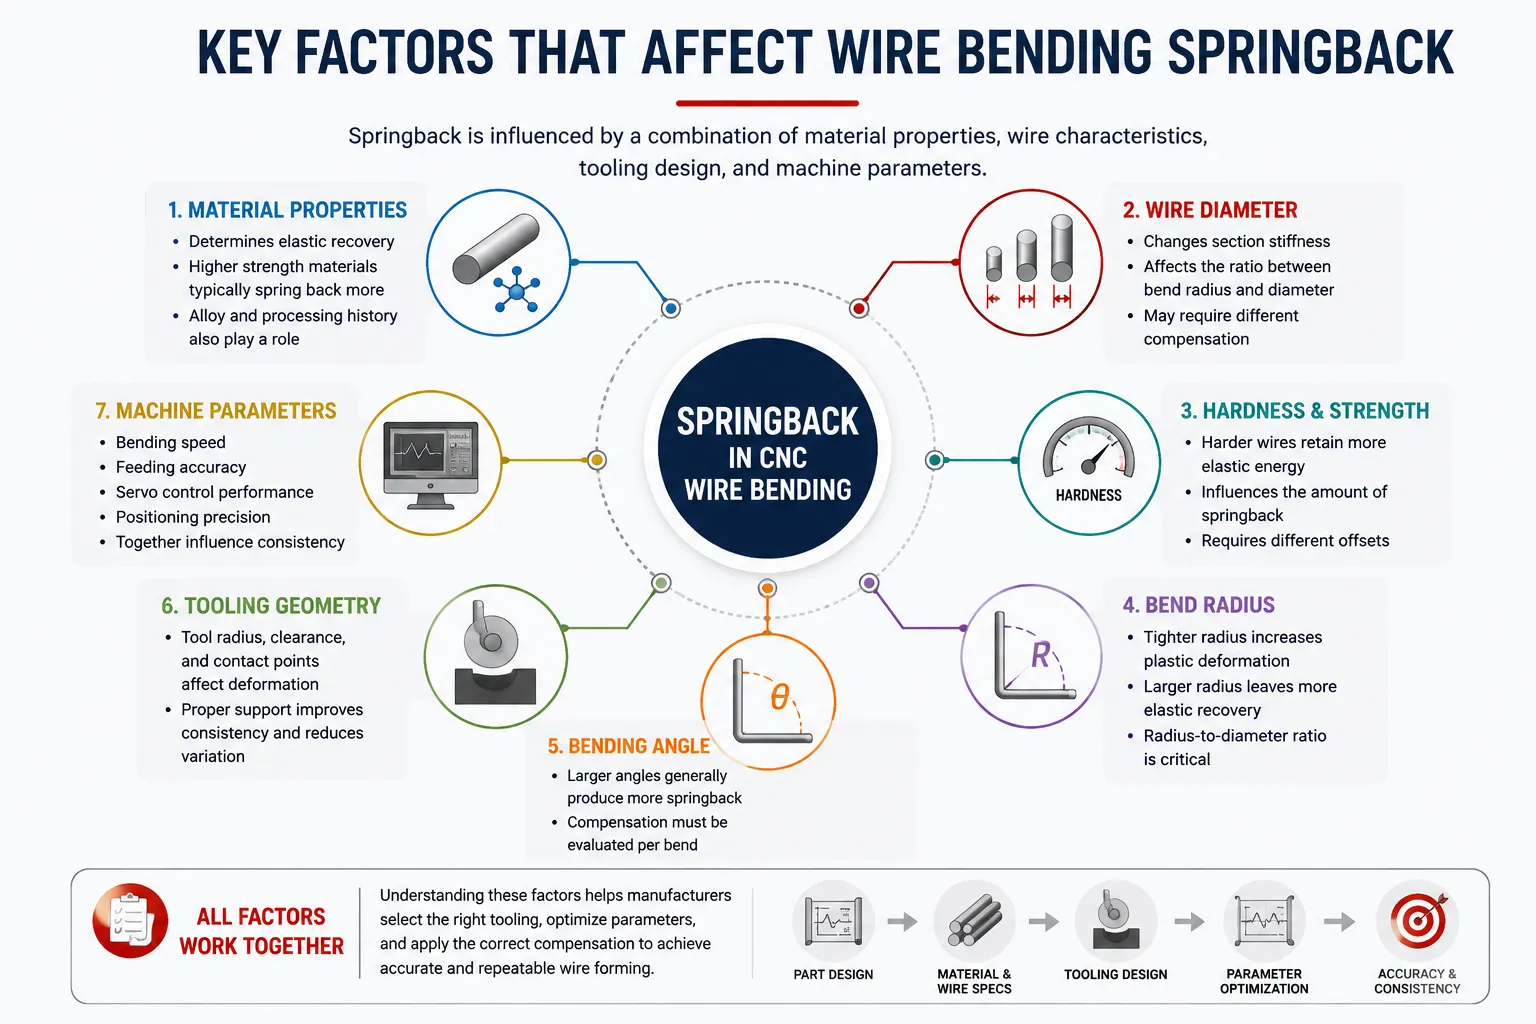
O recuo de mola está enraizado na parte elástica da deformação, mas o tamanho dessa parte depende de uma combinação de fatores materiais e de processo:
Propriedades e dureza do material.Materiais mais duros e de maior resistência geralmente retêm mais energia elástica durante a formação, o que pode se traduzir em maior recuperação quando a carga é removida. A quantidade exata depende da liga, têmpera e histórico de processamento, então dois fios visualmente idênticos podem não se dobrar da mesma forma.
Resistência à tração e ao escoamento.Materiais com maior resistência ao escoamento em relação à rigidez normalmente apresentam mais recuo, porque uma parcela maior da deformação permanece elástica. A mesma geometria da peça pode, portanto, precisar de compensação diferente quando a inclinação do fio muda.
Diâmetro do fio.O diâmetro altera a rigidez da seção do fio, e a razão entre o raio da curvatura e o diâmetro em particular determina quanto de recuperação elástica está incorporada na curvatura — uma variável de processo, não apenas uma dimensão de desenho.
Raio de curvatura e ângulo de flexão.Um raio apertado geralmente força uma maior parte da seção a deformação plástica, enquanto raios e ângulos maiores podem permitir uma recuperação proporcionalmente mais elástica. A compensação, portanto, deve ser avaliada dobra por curva, não assumida apenas pelo material.
Geometria de ferramentas e método de conformação.A forma como o fio é suportado, restrito e enrolado durante a formação afeta a previsibilidade da sua deformação. Diferentes métodos de conformação e layouts de ferramentas podem produzir comportamentos de recuperação distintos na mesma peça.
Velocidade de flexão e parâmetros da máquina.Velocidade de formação, precisão de alimentação e comportamento de posicionamento podem influenciar a consistência com que o fio atinge sua geometria pretendida. Seu efeito geralmente é menor do que os fatores materiais, mas ainda contribui para variações no trabalho de precisão.
Principais fatores que afetam o recuo da dobra do fio
A tabela abaixo resume os principais fatores e o que cada um significa no chão de produção:
| Fator | Como isso afeta o retorno de energia | Considerações de Fabricação |
|---|---|---|
| Material | Determina a característica de recuperação elástica da curvatura | Mantenha a qualidade do fio e o tempero consistentes entre os lotes |
| Diâmetro do fio | Altera a rigidez da seção e a gravidade da deformação | Revalide a compensação quando o diâmetro muda |
| Dureza | Fios mais duros normalmente mantêm mais recuperação elástica | Solicite certificados de materiais e teste cada novo lote |
| Raio de Curva | A razão raio-diâmetro influencia a recuperação relativa | Requisitos de formabilidade de equilíbrio, ferramentas e fadiga |
| Ângulo de Flexão | Compensação escala com o ângulo que está sendo formado | Estabeleça deslocamentos por curva, não por parte |
| Ferramentas | Afeta como o fio é restrito durante a formação | Inspecionar o desgaste; Recalibrar após mudanças |
| Parâmetros CNC | Ângulo de controle, avanço e consistência de movimento | Documentar conjuntos de parâmetros comprovados para reutilização |
Como o recuo de mola afeta a precisão da formação de fios
Se não gerenciado, o recuo de energia se manifesta de várias formas: ângulos de flexão ficam fora da tolerância, as dimensões gerais se deslocam e problemas de montagem surgem quando as peças precisam se encaixar em gabaritos, fixos de soldagem ou componentes acoplados. As taxas de rejeição aumentam, e os operadores dedicam tempo à correção manual que o processo de formação deveria ter feito.
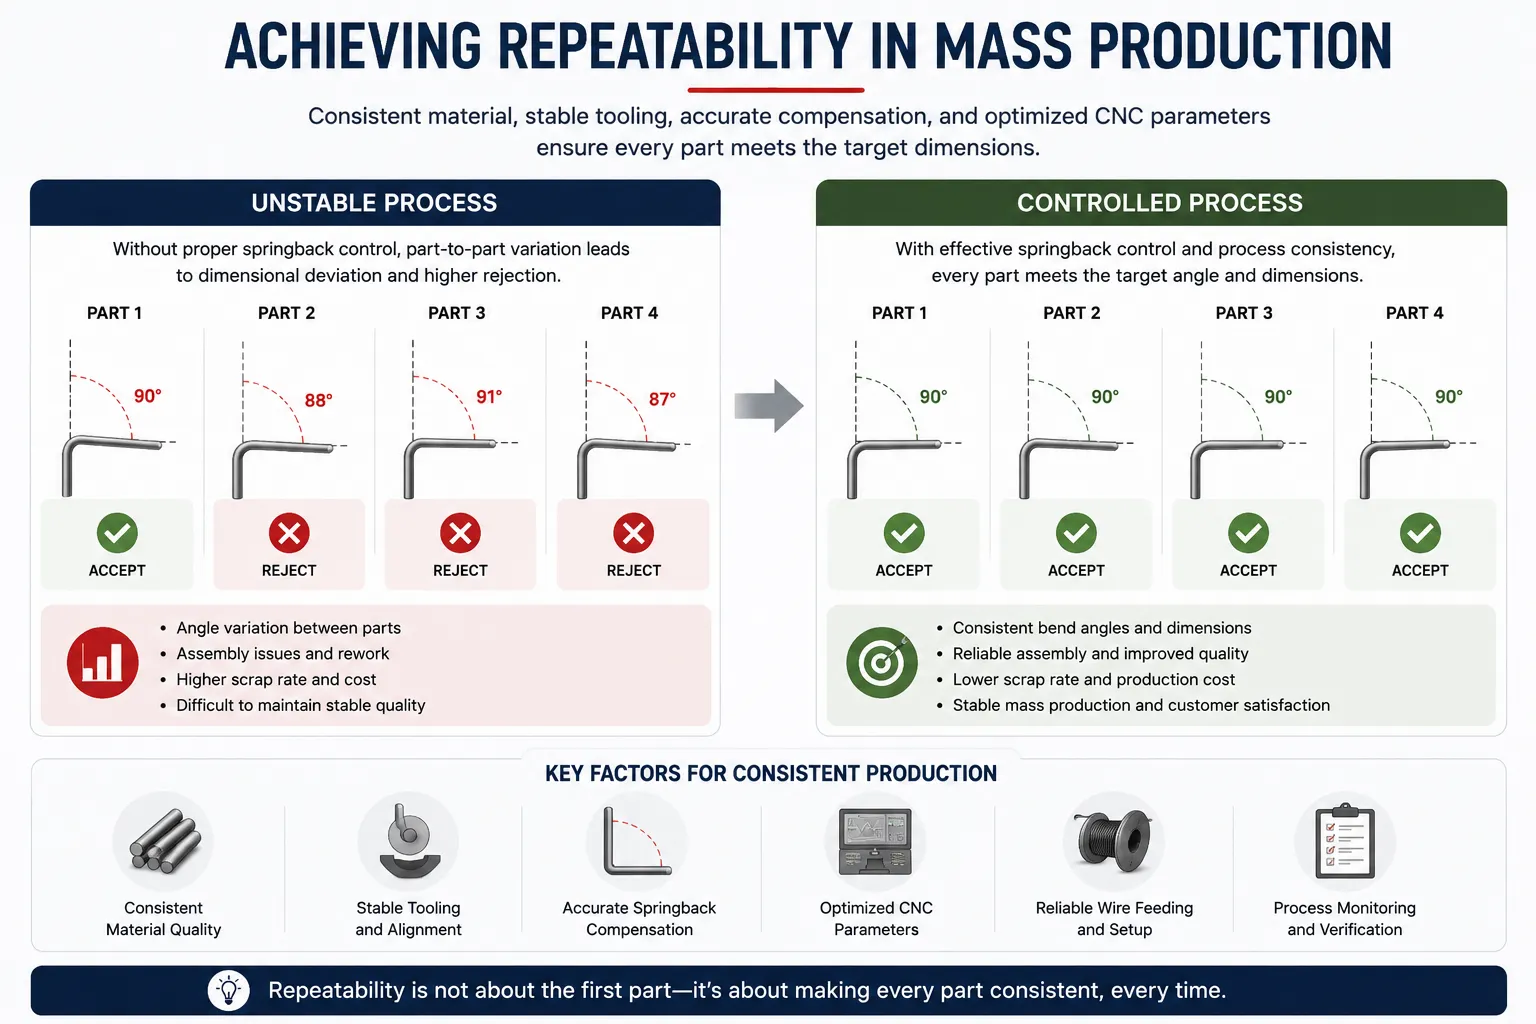
O maior desafio na produção em volume não é uma peça fora de tolerância — é a variação de peça para peça. Quando os lotes de material mudam, a ferramenta se desgasta ou os parâmetros são ajustados pelo toque em vez dos dados, a precisão da dobra de fio se torna instável de uma mudança para outra. Para produtos de fio B2B, a consistência — repetibilidade — da formação — é o que diferencia um fornecedor aceitável de um fornecedor difícil.
Como Controlar o Retorno de Energia em Dobra de Fios CNC
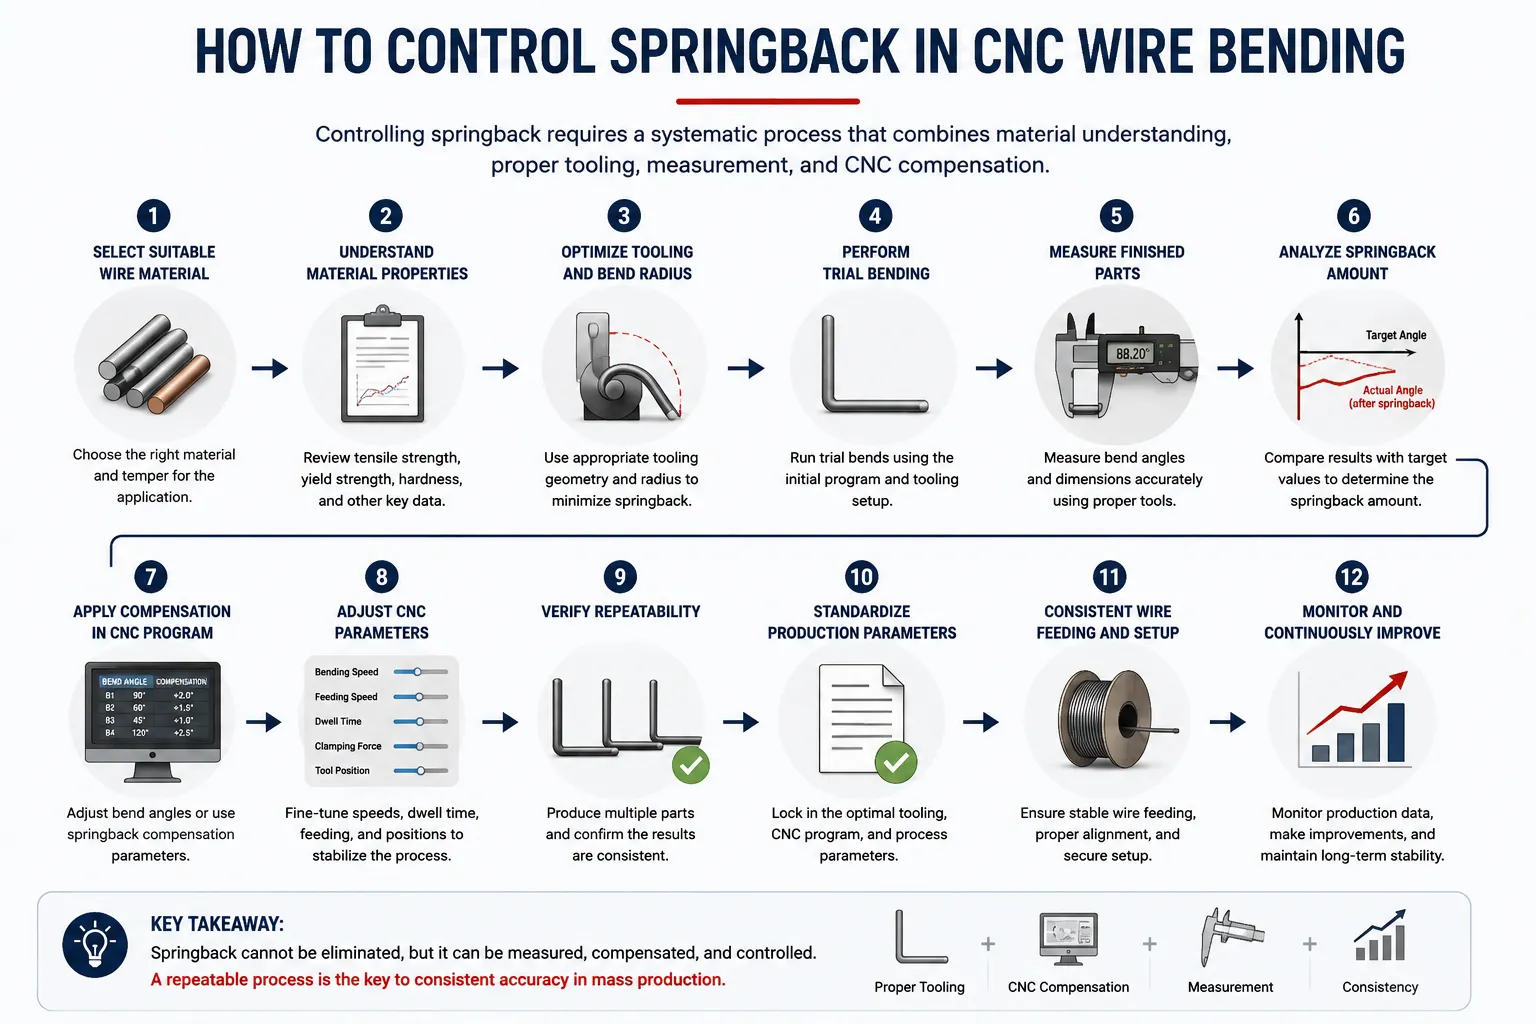
O controle de recuo é um fluxo de trabalho, não uma única configuração. Os métodos a seguir abordam cada um uma parte diferente do problema e, juntos, formam um processo repetível:
1. Selecione o material de fio adequado.O retorno consistente começa com material consistente. Especifique claramente o grau, o temperamento e a condição da superfície, e evite misturar lotes em uma única produção.
2. Compreender as propriedades do material antes de programar.Obtenha dados de dureza e tração do fio em uso. A compensação de um material de referência pode não ser transferida para outro lote, então trate cada novo material como um novo ponto de partida.
3. Otimize o raio de flexão.O raio afeta quanto de deformação permanece elástica. O design dobra o equilíbrio entre formabilidade, vida útil da ferramenta e requisitos funcionais, em vez de se limitar ao maior raio disponível.
4. Otimizar a geometria das ferramentas.A ferramenta determina como o fio é suportado e restrito durante a conformação. Ferramentas bem adaptadas tornam a deformação mais previsível, o que, por sua vez, torna a compensação de recuo mais estável.
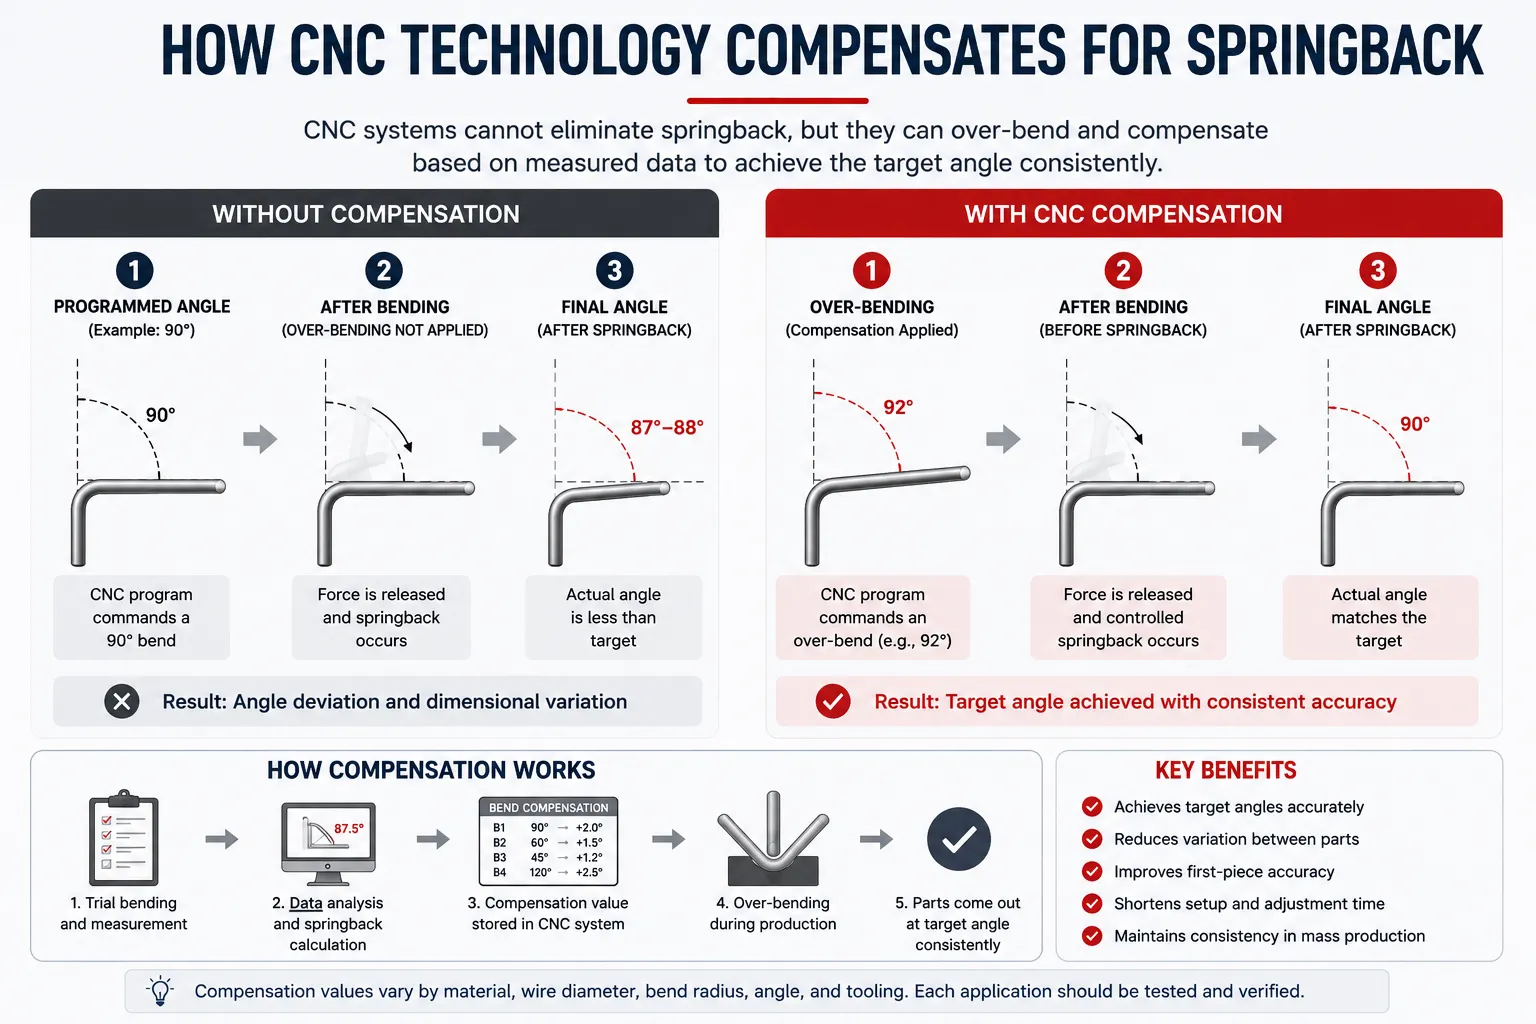
5. Use overbending quando apropriado.Se uma curva recuar dois graus de forma confiável, curvar levemente além do alvo permite que a peça recupere na dimensão de estreia — válido apenas quando a recuperação é consistente.
6. Estabelecer parâmetros de compensação de recuo.Construa um deslocamento documentado para cada curva com base em resultados medidos, e não em suposições. Trate esses valores como dados de processo que pertencem ao número da peça.
7. Ajuste dos parâmetros de flexão CNC.Ângulo de flexão, alimentação e parâmetros de movimento interagem com o comportamento de recuperação do material; Sintonisá-los no fio real e registrar o resultado transforma tentativa e erro em um processo definido.
8. Realizar dobra de ensaio.As curvas de teste do primeiro artigo com fio de produção revelam como o material se comporta antes que um lote completo seja comprometido — essencial sempre que material, ferramentas ou geometria mudam.
9. Mede as peças finalizadas.Verifique ângulos e dimensões com métodos de medição apropriados — medidores de ângulo, fixadores ou medição de visão, dependendo da tolerância. A medição fecha o ciclo entre o retorno previsto e o real.
10. Registrar e padronizar parâmetros de produção.Uma vez que um conjunto de parâmetros produz peças conformes, trave-o. Parâmetros documentados tornam os resultados repetíveis entre operadores e turnos, e encurtam a troca de pedidos repetidos.
11. Mantenha alimentação consistente de fios.A variação de alimentação muda para onde cada curva começa, alterando a geometria efetiva mesmo quando os ângulos estão corretos. Alimentação consistente protege a precisão geral da formação de fios.
12. Use coordenação multi-eixo quando necessário.Peças complexas de fios 3D se curvam em múltiplos planos, e cada plano pode carregar seu próprio comportamento de recuperação. Movimento coordenado multi-eixo na modernidadeMáquinas 3D de dobra de fiosmantém toda a sequência de formação consistente em vez de tratar cada curvatura isoladamente.
Como a Tecnologia CNC Ajuda a Compensar o Retorno Rápido
Para deixar isso claro: a tecnologia CNC não elimina o recuo de primavera. Nenhum sistema de controle muda a forma como o metal armazena energia elástica. O que os sistemas CNC fazem é fornecer aos fabricantes ferramentas para gerenciar o fenômeno com muito mais precisão do que os métodos manuais permitem.
Parâmetros programáveis de flexão permitem que os engenheiros apliquem um ângulo de compensação medido a cada curva, e o movimento controlado por servo o aplica da mesma forma em cada ciclo. Alimentação repetível e posicionamento preciso mantêm a geometria da curvatura — e, portanto, o comportamento de retorno — consistente de peça para peça, enquanto o armazenamento de parâmetros permite que uma configuração comprovada seja lembrada exatamente, em vez de reconstruída da memória. Assim, os sistemas CNC ajudam os fabricantesMeça, compense e controle repetidamenteSpringback — exatamente o que a produção em volume exige. Máquinas comoMáquinas CNC de dobragem de fio com cabeça rotativaAplicar esses princípios na conformação contínua, onde contato consistente da ferramenta e rotação controlada apoiam a precisão estável da flexão.
O Papel das Ferramentas no Controle de Retorno de Primavera
A ferramenta é onde a teoria do retorno de mola encontra o fio real. A geometria da ferramenta determina como o material é enrolado, suportado e liberado, então dois conjuntos de ferramentas diferentes podem produzir uma recuperação visivelmente distinta na mesma peça. Ferramentas personalizadas adaptadas aos raios de curvatura e ao diâmetro do fio do produto tornam a deformação — e, portanto, os valores de compensação — mais previsíveis.
A condição da ferramenta importa tanto quanto o design. Ferramentas gastas ou danificadas alteram a geometria efetiva de cada curva, então um valor de compensação que estava correto na configuração perde silenciosamente a validade. Uma regra prática: sempre que ferramentas forem trocadas, reparadas ou desgastadas, verifique novamente as primeiras peças antes de liberar o lote.
Como Melhorar a Repetibilidade na Produção em Massa
Na produção em massa, o controle de recuo de mola tem sucesso ou falha na repetibilidade. Vários hábitos a mantêm: manter o fornecimento de fios consistente e rastreável até o lote; amostra de peças durante a execução, não apenas na configuração; manter as ferramentas em um cronograma em vez de em caso de falha; e proteger conjuntos de parâmetros comprovados contra modificações casuais. Quando surgir deriva, responda com dados — meça, compare com a linha de base registrada e ajuste a compensação deliberadamente.
Essas práticas se aplicam em todo o mundoSoluções industriais de conformação de fiosDe todas as escalas: Um processo estável produz partes estáveis, e toda intervenção deve tornar o processo mais estável, não menos.
Considerações práticas para componentes de fios automotivos
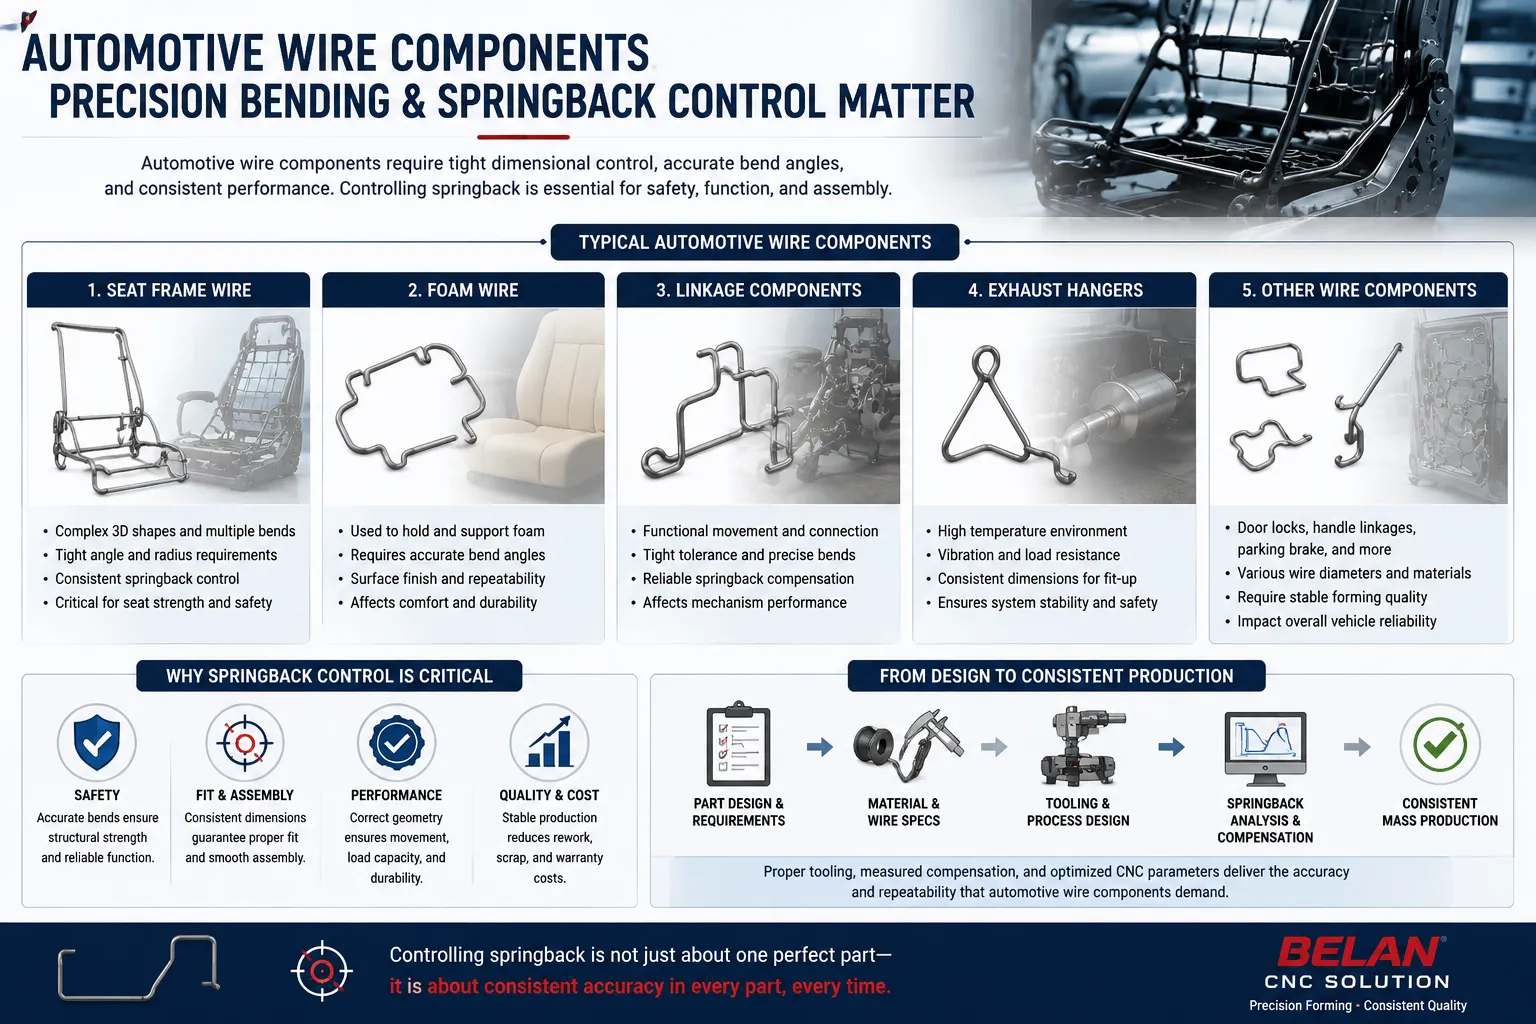
Componentes de fios automotivos — fio de estrutura de assento, fio de espuma, estruturas de suporte de assento, componentes de ligação e de suspensão de escape — são produzidos em volumes onde consistência é um requisito rígido. Muitos são montados em fixaturas ou soldados em subconjuntos, de modo que o desvio dimensional em um elemento de fio se propaga por todo o conjunto, e um fio da estrutura do assento que varia ligeiramente por peça pode desacelerar toda a linha.
É por isso que o controle de recuo é importante na produção automotiva: o objetivo hoje não é apenas uma parte da tolerância, mas um processo que mantenha a tolerância ao longo de milhares de ciclos, lotes de materiais e intervalos de ferramentas. Fabricantes avaliando umSolução de conformação de fios automotivosPortanto, deveria perguntar como a precisão da dobragem e a consistência da formação são verificadas — não apenas o que a máquina pode fazer em uma parte de demonstração.
Checklist de Controle de Retorno de Primavera para Dobra de Fio CNC
- ☐ Verifique as propriedades do material de fio (grau, tênira, certificados)
- ☐ Confirme o diâmetro e a tolerância do fio
- ☐ Revise o raio de curvatura em relação à formabilidade e limites das ferramentas
- ☐ Avaliar a geometria e a condição da ferramenta
- ☐ Estabeleça parâmetros de compensação de recuo por curvatura
- ☐ Realizar dobramento experimental com fio de produção
- ☐ Meça as peças acabadas em relação às dimensões de desenho
- ☐ Registrar e bloquear parâmetros comprovados de produção
- ☐ Verifique a repetibilidade em uma produção de amostra
- ☐ Padronize o processo final e revalide após qualquer alteração
Como Avaliar uma Solução CNC para Dobra de Fios para Controle de Retorno de Energia
Quando o controle de recuo de mola for crítico para suas peças, avalie uma máquina pelas capacidades que a suportam diretamente: precisão e repetibilidade do servo; como os ângulos de flexão e os valores de compensação são programados e armazenados; se as ferramentas podem ser adaptadas à geometria do seu produto; se o fornecedor pode testar amostras com seu fio real; e qual suporte técnico existe após a instalação. Um fornecedor que pede seus desenhos, especificação do fio e tolerâncias antes de recomendar uma configuração está avaliando o problema corretamente: a compensação de recuo só pode ser validada contra o material e a peça reais.
Por que escolher a BELAN Machinery para Conformação de Fios CNC?
A BELAN Machinery constrói equipamentos de dobra de fios CNC multi-eixo e soluções de formação de fios focadas em aplicações automotivas. As máquinas BELAN combinam controle CNC multi-eixo, software inteligente incluindo compensação de recuo assistido por IA e ferramentas personalizadas adaptadas ao produto — os três elementos identificados por este artigo como centrais para o controle de recuo. A BELAN também trabalha a partir da especificação real do fio do cliente e dos desenhos do produto: as peças são testadas e os parâmetros validados antes da recomendação da solução, para que a precisão da dobra seja demonstrada por sua parte, e não alegada em termos gerais.
Conclusão
O recuo de mola na flexão de fios CNC não é um defeito ou uma falha de máquina — é um comportamento do material que todo processo de conformação de fios deve considerar. O controle bem-sucedido do recuo de mola vem da correspondência de material, geometria do fio, ferramentas, parâmetros de flexão, medição e compensação como um único sistema validado. A tecnologia CNC não pode remover a física, mas oferece aos fabricantes parâmetros programáveis, precisão de posicionamento e consistência do processo para compensar o recuo de primavera de forma confiável — peça após peça, lote após lote, a base da produção estável e escalável de componentes de fio.
Perguntas Frequentes
O que causa o recuo de energia na flexão de fios CNC?
O recuo de mola é causado pela parte elástica da deformação. Quando a força de flexão é liberada, o fio recupera parte dessa deformação, então o ângulo final se abre um pouco além do ângulo programado. O grau de recuperação ocorre depende do material, diâmetro, raio de curvatura, ângulo e ferramentas.
Como a dureza do material afeta o retorno da mola da flexão do fio?
Materiais mais duros geralmente retêm mais energia elástica durante a formação, o que pode resultar em maior recuperação após a flexão. Fios mais duros podem, portanto, precisar de valores de compensação maiores, e a compensação estabelecida em um fio macio não deve ser assumida como transferida para uma inclinação mais dura.
Máquinas CNC de dobra de fio podem compensar o recuo de primavera?
Sim — mas por compensação, não eliminação. Um deslocamento medido é programado em cada curvatura para que a peça recupere na dimensão alvo. Com movimento servo repetível, alimentação consistente e parâmetros armazenados, essa compensação se aplica de forma idêntica em cada ciclo, tornando os resultados repetíveis na produção.
Como as ferramentas afetam o retorno de água?
A geometria da ferramenta determina como o fio é suportado e restrito durante a conformação, o que afeta a previsibilidade com que ele se deforma e se recupera. Ferramentas ajustadas aos raios e diâmetro do produto tornam a compensação mais estável, enquanto ferramentas gastas ou desajustadas causam deriva de mola — portanto, mudanças na ferramenta devem desencadear a remedição das primeiras peças.
O diâmetro do fio afeta o retorno da primavera?
Pode. O diâmetro altera a rigidez da seção do fio, e a razão entre o raio de flexão e o diâmetro influencia o quanto de recuperação elástica está incorporada à curvatura. Qualquer alteração no diâmetro é uma nova condição do processo que exige novas curvas de ensaio e valores de compensação.
Como os fabricantes podem melhorar a precisão da dobra de fios?
Comece com material consistente, depois construa um fluxo de trabalho disciplinado: teste de flexão com fio de produção, medição em relação ao desenho, parâmetros de compensação documentados e conjuntos de parâmetros CNC travados. Melhorar a precisão é menos sobre um único ajuste e mais sobre tornar todo o processo repetível.
Como o springback pode ser controlado durante a produção em massa?
Trate isso como disciplina contínua do processo: mantenha os lotes de fio consistentes, amostre as peças durante a execução, mantenha as ferramentas em um cronograma e revalide os parâmetros após qualquer alteração de material, ferramenta ou geometria. Quando a deriva aparecer, ajuste a compensação com base nos dados de medição, e não apenas no julgamento do operador.
Precisa de ajuda para controlar o recuo de primavera no seu processo de formação de fios?
BELAN Machinery, um fornecedor profissional de soluções de conformação de fios automotivos. Envie para nós seus desenhos de produtos ou amostras. Nossa equipe de engenharia pode avaliar o material do fio, os requisitos de conformação, as considerações de ferramentas e o controle de recuo de mola para ajudar a identificar uma solução CNC adequada para a conformação de fios.
Entre em contato com Belan para uma avaliação de viabilidadeRecursos Relacionados
- Máquinas CNC de Dobra de Fios— Equipamento CNC de dobra de fios multi-eixo projetado para conformação precisa e repetível.
- Soluções Industriais de Conformação de Fios— Soluções de aplicação para produção consistente de componentes industriais de fios.
- Solução de Moldagem de Fios para Peças Automotivas— Soluções de formação de fios para estruturas de assento, fios de espuma e componentes de ligação onde a consistência dimensional é crítica.
- Quais são as vantagens de uma máquina de dobrar fios 3D?— Como a conformação 3D multiplano suporta geometria complexa de peças e consistência de processos.
- Como escolher uma máquina CNC de dobra de fios— Um guia completo de seleção para avaliar máquinas, ferramentas e opções de automação.