


Buracos, ranhuras, dentes prensados e logos em um braço de limpador são características planas. Desenhe-os onde quiser na gravura — se forem agendados depois da curva, eles viram um plano de retalhos. AMáquina de dobra de braços limpacoloca o punção, a pressão e a marcação antes de dobrar não por conveniência de layout, mas porque os dados e os datums exigem isso. Aqui está o raciocínio por trás dessa sequência, para que você saiba o que verificar ao enviar um desenho para avaliação.

A Dobra Destrói Três Dados ao mesmo tempo
Primeiro, o dado de localização. As posições do furo, ranhura, dente e logo são todas dimensionadas a partir de uma face plana e reta. Barra plana endireitada colocada sobre uma mesa dá a cada elemento uma coordenada 2D limpa; uma vez que o braço está dobrado, ele é uma peça 3D, e o mesmo operador que o prende de duas maneiras diferentes mede duas posições distintas. Segundo, acesso ao die. O punção e o pressionamento precisam de um suporte plano sob o elemento e um golpe de pressão vertical. Um braço dobrado fica pendurado e atrapalha — o dado ou não consegue alcançar a característica ou não pode encaixá-la corretamente. Terceiro, o rosto de estresse. O exterior de uma curva está em tensão, e um furo ou ranhura próximo à linha de curvatura acerta uma rebarba e uma borda endurecida exatamente onde a rachadura quer começar. É por isso que os desenhos fazem furos e fendas nas zonas planas, afastadas da linha de curva — e por isso a ordem do processo precisa cooperar, perfurando primeiro e dobrando depois.
O que acontece quando a ordem está errada
Se você se mover antes de socar, três falhas se revezam para aparecer. As posições dos furos se deslocam, porque a localização repetida em uma peça 3D consome diretamente a tolerância do furo. Os furos racham na borda, porque uma rebarba perfurada tardiamente fica na face de tensão e a fratura a segue. Dentes e logos pressionam de forma desigual, porque sem suporte plano a profundidade varia de peça para peça e de um lado para o outro da marcação. Nenhuma delas pode ser reparada rio abaixo.

Como a Máquina Trava a Sequência
A cadeia de processamento em nossoMáquina de dobra de braços limpa(BL-YG-12A) está disposto exatamente nessa ordem: enrolar sobre o retorno de extremidade dupla, avançar, endireitar, perfurar e encaixar e prensar os dentes e carimbar o logo na zona plana, depois dobrar com cabeças rotativas sincronizadas internas e externas — curvas laterais, dobras verticais e torções — e finalizar com um corte pré-carregado. Doze eixos servo inteiros impulsionam esse fluxo: três motores de perfuração de 7,5KW cuidam das características planas, um motor de alimentação de 7,5KW carrega a barra, e dois motores de 4,4KW de giro formam a curva, totalizando 55,9KW com curso de flexão de 500mm e quadro de 16000KG. Ele tem seções de fio plano de 4×9mm e 4×12mm. Essa estrutura é o que oMáquina de dobra de braços limpaA história da integração é construída — cinco ou seis operações que antes exigiam de três a cinco máquinas e transferência manual agora rodam em um único espaço de andar. A sequência é soldada à estrutura, não memorizada pelo operador, então a ordem sobrevive a cada mudança de deslocamento.
Sequência em Um Olhar
| Operação | Posição | Por que aqui | Custo de fazer isso após a curva |
| Endireitamento | Primeiro | Barra reta é o datum para cada posição do furo; Configurações de registro de rolos indexados | — (degrau de fundação) |
| Punção / ranhura | Zona plana, antes de dobrar | Localização plana, curso vertical do die | Localização ruim em uma peça 3D; As mesas estalan na face de tensão |
| Prensagem de dentes | Zona plana, antes de dobrar | Suporte plano mantém a profundidade uniforme | Profundidade irregular, deslizamento |
| Estampagem do logo | Zona plana, antes de dobrar | A face plana dá uma marca limpa e consistente | Marcação desigual face e profundidade |
| Flexão (lateral / vertical / torção) | Meio-final | Cabeças rotativas sincronizadas, curso de 500mm | — (etapa de formação do núcleo) |
| Corte (pré-carregado) | Última | A pré-carga estabiliza o corte e limita as rebarbas | — (passo final) |
Quatro Perguntas que Faço Quando Um Desenho Chega
Primeiro, a distância dos centros do furo e da ranhura até a linha de curvatura mais próxima — ela decide se a característica elimina a zona de tensão e mantém um pouso plano para o punção. Segundo, qual face carrega os dentes prensados e o logo, para que possamos confirmar que os cunhos chegam antes de dobrar. Terceiro, como as direções de flexão se combinam — dobras laterais, verticais e de torção têm cada uma sua própria coordenação rotativa interna/externa em umMáquina de dobra de braços limpa. Quarto, tamanho do lote e troca: diferentes variantes de braços geralmente trocam os chips de prensagem e de corte, ambos com dispositivos de localização de trava, e a forma honesta de trocar o custo é de uma parte boa para a primeira parte boa da próxima. Quando a DOGA chegou ao nosso andar para aceitação no local, a folha de verificação seguiu a mesma lógica — comprimento total, posição e ângulo da curvatura, posição do furo, borda de corte e superfície, executadas em ordem de desenho. Responda esses quatro e você basicamente sabe se seu braço pode passar por umFormação do braço de ligação do limpadormáquina em uma única passagem — também é o primeiro passo de qualquer coisa sériaProcesso de fabricação do braço limpadorRevisão.
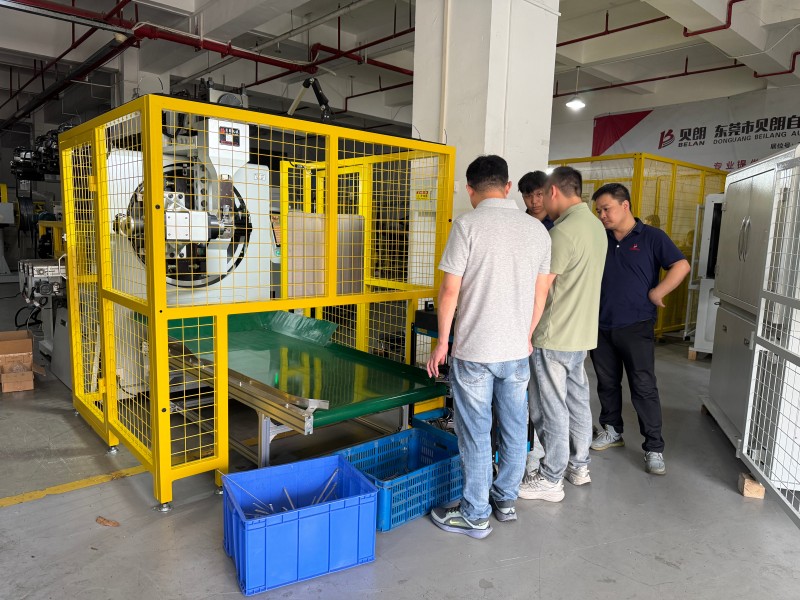
Sequence é a primeira alavanca na sucata
Metade do que umMáquina de dobra de braços limpaOs saves vêm de menos máquinas e operadores; A outra metade vem da própria sequência — as características planas caem em uma única passagem, e as posições dos furos, a profundidade dos dentes e a marcação permanecem consistentes ao longo do lote. Envie para nós o desenho do braço com as posições dos furos, as direções de pressão e flexão marcadas, e nós vamos guiá-lo por essa sequência e dizer quais características pertencem à zona plana e quais realmente precisam de manuseio após a flexão. Escolhendo o certoMáquina de dobra de braços limpaComeça colocando as operações na ordem certa. BELAN Machinery, seu fornecedor especialista em soluções de formação de fios automotivos.



