


Quatro defeitos representam a maior parte da sucata em qualquerMáquina de dobra de barras barreiras: deriva angular, rachaduras no revestimento, protuberância interna e riscos superficiais. Cada um tem uma causa raiz diferente, e metade deles começa antes da barra chegar à curva. Esta é a lista de diagnóstico que nossos engenheiros usam nos andares de atendimento — respostas curtas primeiro, depois as verificações que as confirmam.
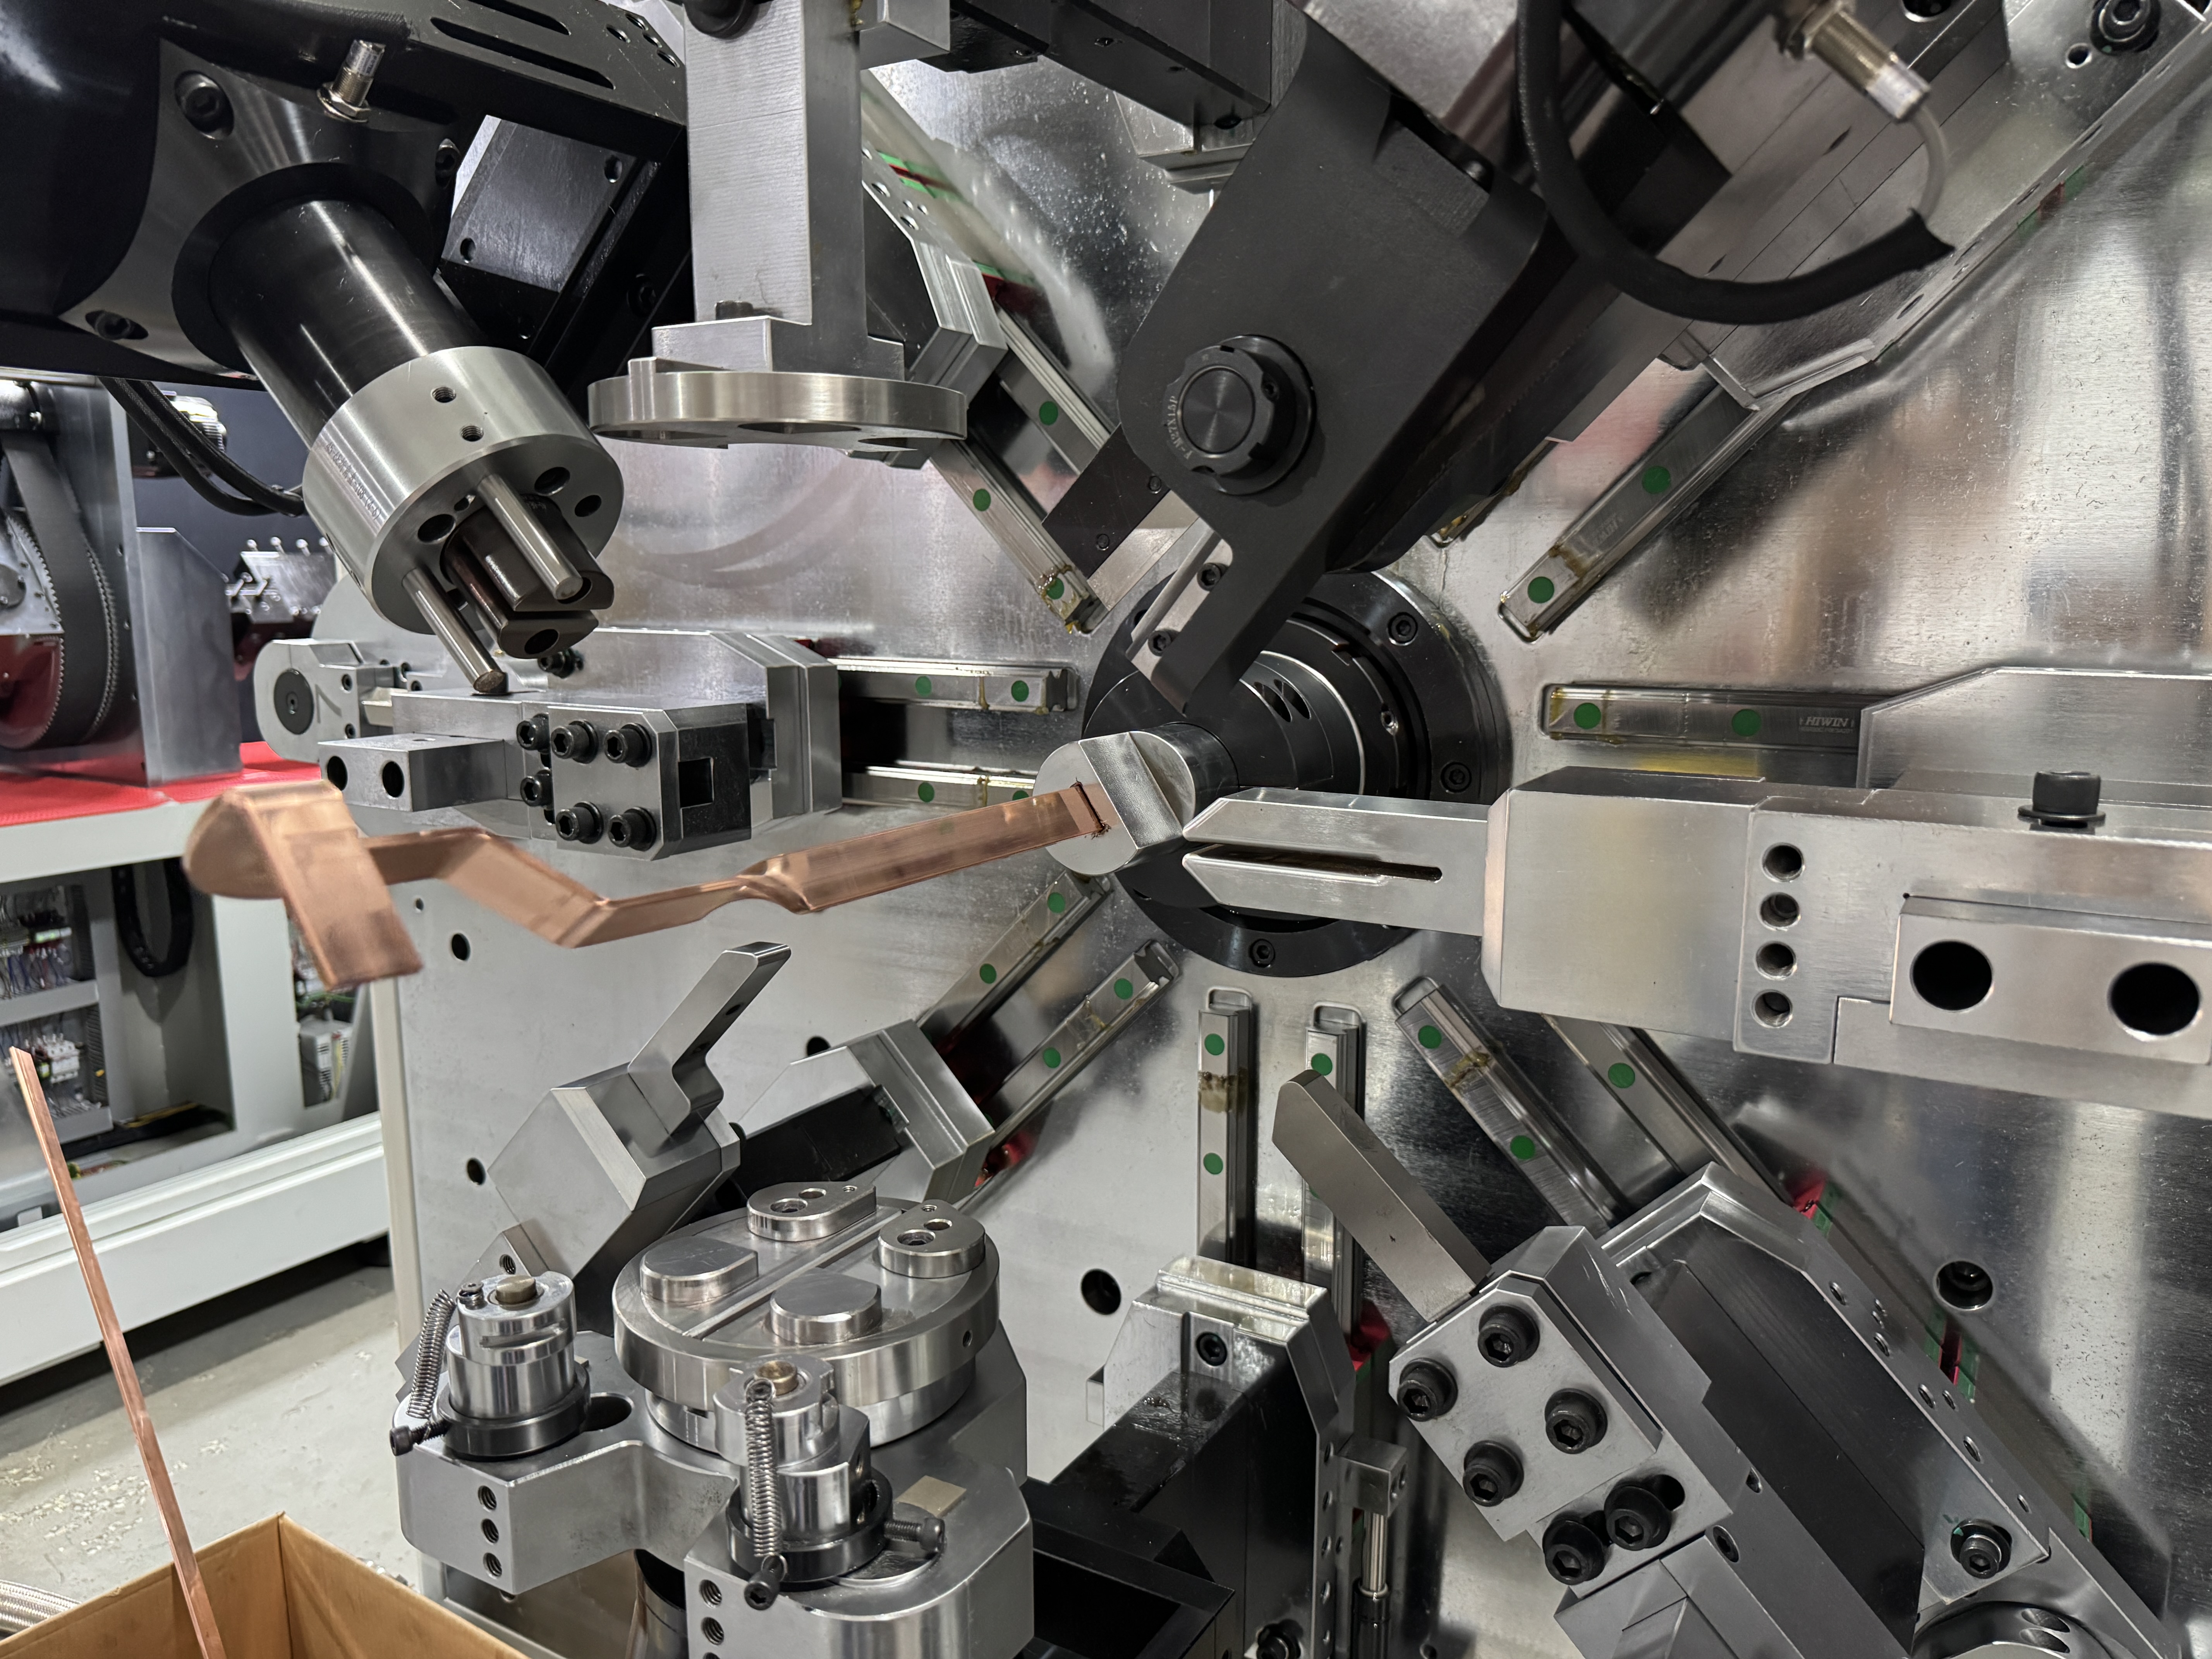
Metade dos defeitos começa antes da curva
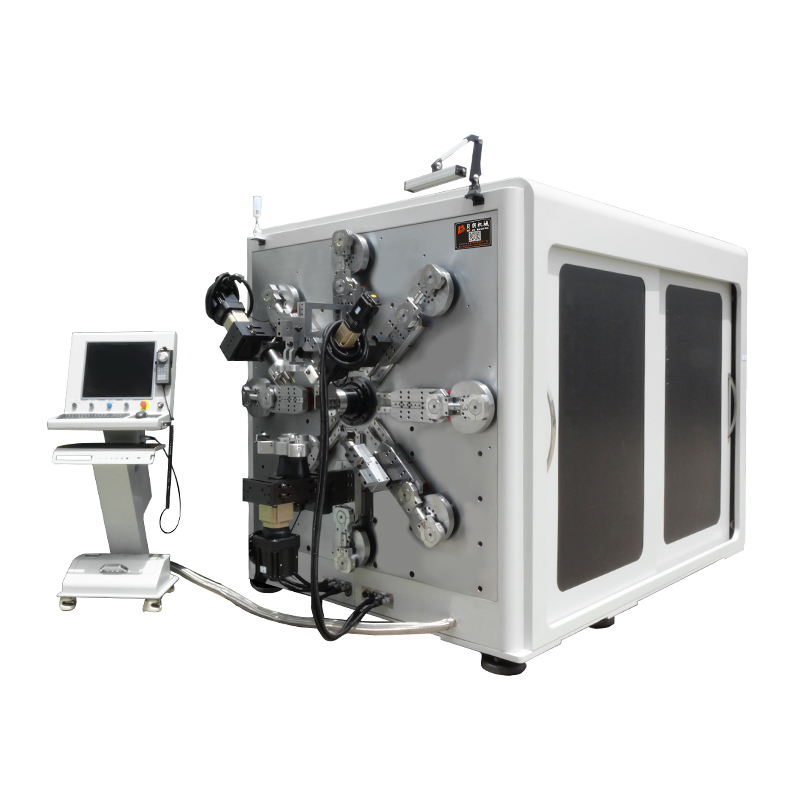
Uma regra útil antes dos detalhes: no momento em que uma barra é alimentada na máquina, sua superfície está protegida ou já danificada. A alimentação por rastreio envolve a barra sobre uma área de contato ampla. Rodas de roletes pressionam em alguns pontos. Prenda de alimentação com grampos e solta. Esses três projetos falham de maneiras diferentes, e a falha aparece depois como um defeito que parece um problema de curvatura. Por isso, em todoMáquina de dobra de barras barreirasconstruímos, a linha de alimentação é projetada com o mesmo cuidado que a própria cabeça de flexão — o TP-DL-45-6E abaixo é um bom exemplo do layout completo.
Defeito 1: Desvio do Ângulo após a Curva
Resposta curta:O cobre se recupera elasticamente quando a pressão é liberada, então um 90° programado fica entre 91–92°. Compense sobredobrando e registre o valor em relação à têmpera, espessura e direção da flexão.
Barra macia ou recozida se recupera menos; Barra de escavação dura recupera a maior parte e varia entre os lotes do moinho. A espessura importa porque uma zona de deformação mais profunda se recupera de forma menos previsível. A direção também importa — curvas planas se mantêm mais firmes que curvas verticais, por isso os alvos de precisão publicados diferem (±0,1° plano, ±0,2° vertical).
Confere:Dobre uma peça de teste até nominal, meça a diferença, insira como compensação, verifique na segunda peça. Quatro curvas, não quarenta. Se a deriva voltar no meio do turno, suspeite que a temperatura da barra ou mude muito, não o programa.
Defeito 2: Rachaduras no revestimento no raio externo
Resposta curta:o revestimento externo é esticado além do que PVC, PA12 ou fita de mica pode seguir. Ou o raio está muito apertado ou o revestimento chegou à curva frio e pré-danificado.
Duas correções, aplicadas em ordem. Primeiro, geometria: mantenha o raio interno em um multiplicado pela largura da barra para curvas planas e um pelo comprimento da barra para curvas verticais. Segundo, temperatura: uma unidade de pré-aquecimento de alta frequência na saída aquece a barra pouco antes da formação, o que torna o revestimento elástico o suficiente para esticar em vez de se dividir.
Confere:Se rachaduras aparecerem apenas em largadas de manhã ou dias frios, é pré-aquecimento. Se eles aparecerem em apenas um desenho, é o raio. Se seguem o caminho de alimentação como linhas paralelas, não é nenhum dos dois — isso é um defeito de alimentação.
Defeito 3: Abaulamento na Face Interna
Resposta curta:cobre deslocado empurra o revestimento incompressível para fora no raio interno. Controle com raio, pré-aquecimento e — onde o desenho força uma curva apertada — um passo de retrabalho de calço e forno.
Os padrões de produção para barras de PVC-mica funcionam a 1,6 mm de lado único em curvas planas e 1,5 mm em curvas verticais, contra uma tolerância da indústria comumente citada de 4 mm em ambos os lados. Quando ainda aparece um caroço, a sequência é: calço de aço inox sobre o volume, alicate travado para pressão, forno em túnel a 100–130 °C por um a dois minutos, depois resfriamento com ventilador. Inverter a ordem — prender a frio ou aquecer sem o calço — troca um volume por um patch descascado.
Confere:Pressione o volume com o polegar. Um volume macio e elástico é um revestimento de levantamento e se recupera com calor. Um caroço duro com clareamento significa que o raio já está muito apertado para o material.
Defeito 4: Arranhões e marcas nas rodas
Resposta curta:Pressão de contato, não força de flexão. Rolos com carregamento pontual, bordas guia afiadas e trilhos gastos deixam marcas paralelas à direção de alimentação em qualquer máquina de dobra de barras suspensoras.
Confere:Meça o passo do scratch em relação ao incremento de avanço. Marcas espaçadas exatamente no passo de alimentação vêm do alimentador; arranhões irregulares vêm de guias ou da tabela de saída. Em barra revestida, um único roda flat pode descascar toda a borda de uma marcha.
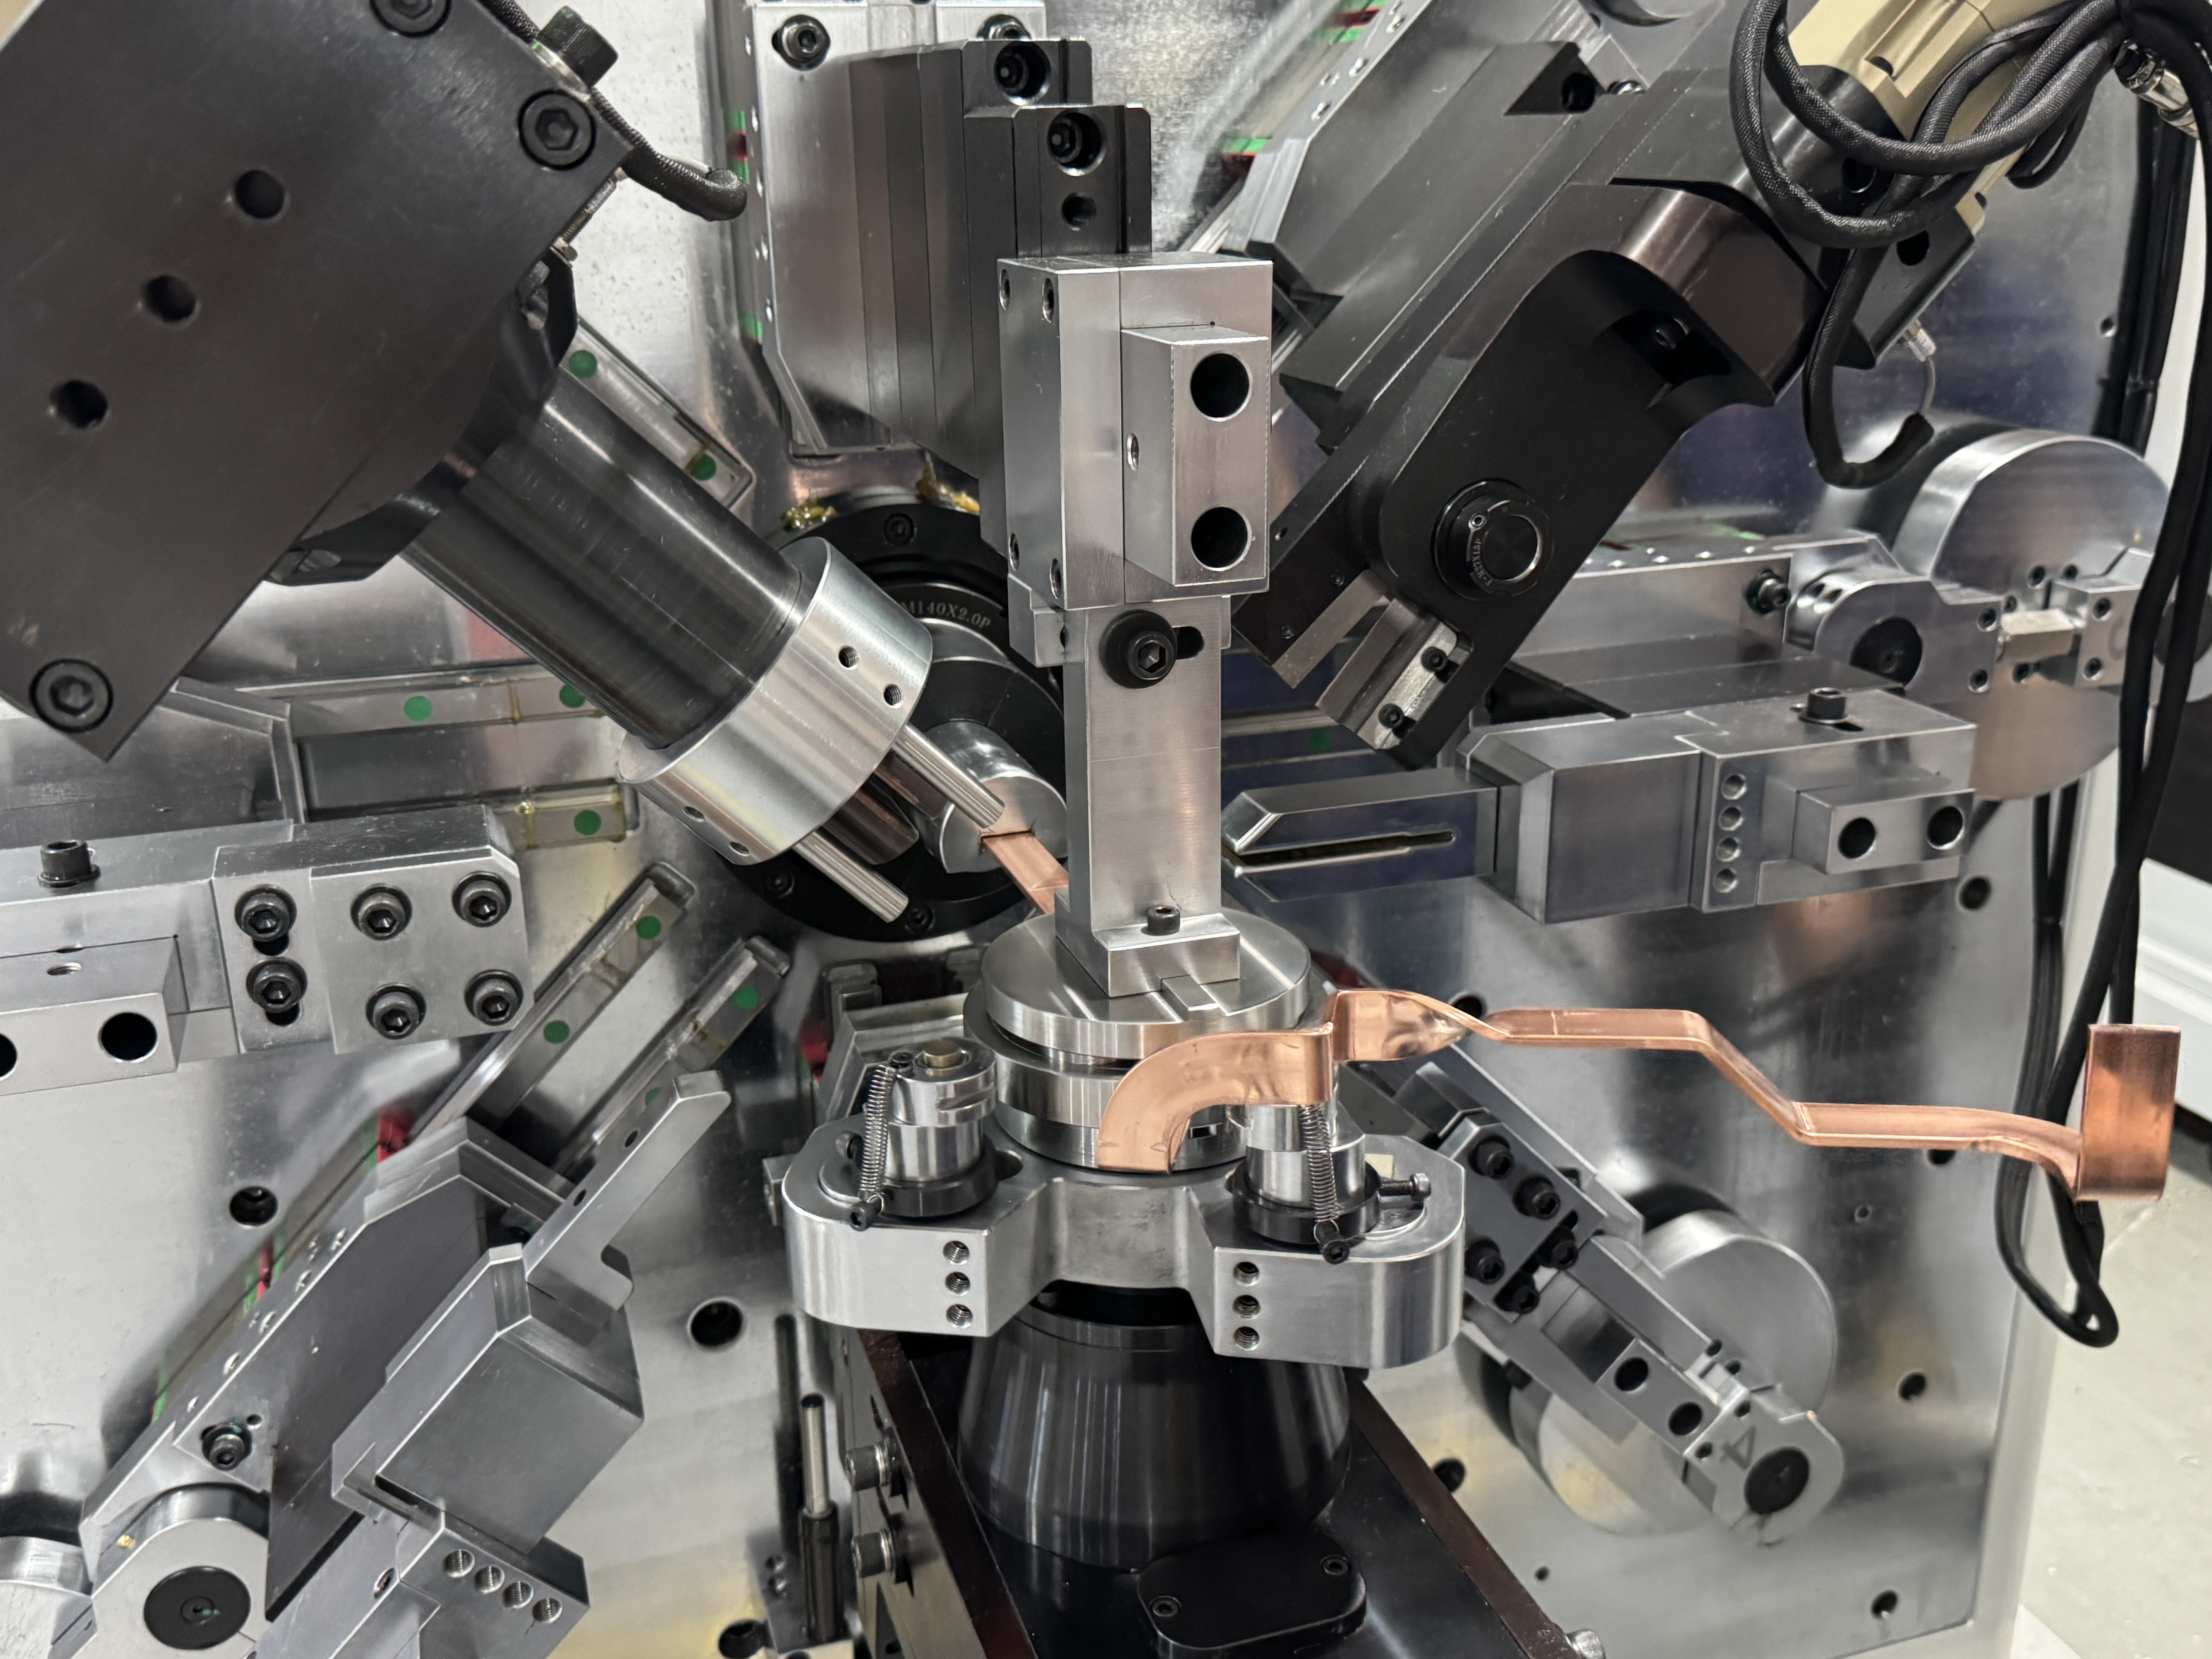
Tabela de Diagnóstico Rápido
Mantemos uma versão dessa mesa colada dentro da porta de proteção de cada máquina de dobra de barramento que sai da nossa oficina:
| Sintoma | Causa mais provável | Primeira checagem |
|---|---|---|
| Desvios de ângulo de 1–2° | Retorno de água, compensação errada | Mudança de têmpera e espessura |
| Rachaduras no raio externo | Raio muito apertado / revestimento frio | Raio de puxada, ajuste de pré-aquecimento |
| Saliência interna sobre a especificação | Raio, aderência, barra fria | Regra do raio, registro do forno |
| Riscos paralelos | Contato com o alimentador | Pressão da pista, desgaste das rodas |
| Marcas apenas nas extremidades do guidão | Bordas de entrada/saída guia | Alinhamento de guias |
O que isso significa para sua linha
Nenhum desses quatro defeitos exige uma nova máquina para diagnóstico. Três delas são decididas por configurações e condições materiais; apenas um — danos crônicos no revestimento — geralmente aponta para o próprio design de alimentação. AMáquina de dobra de barras barreirasQue acompanha seus próprios motivos de rejeição por categoria, e encontrará a causa em uma semana. Um que só conta sucata vai continuar ajustando o parâmetro errado por meses.
Se sua caixa de rejeição tiver uma categoria dominante, envie ao BELAN uma foto do defeito, do desenho e do lote de material. Vamos rodar a mesma peça na nossa máquina de dobra de barras barreiras, medir o resultado e enviar o vídeo com os parâmetros que corrigiram isso.
BELAN Machinery, seu fornecedor especialista em soluções de formação de fios automotivos. Compartilhe suas fotos de defeitos e a especificação da barra para um teste gratuito de bending, com as configurações medidas da peça e do processo devolvidas para você.
Está atrás de um defeito teimoso agora?
Envie uma foto do rejeitado, do desenho e do seu lote de bar. Vamos reproduzi-lo na máquina correspondente, filmar a correção e devolver os parâmetros — sem cobrança, sem compromisso.

